
Een MIG-draadfabriek heeft zes maanden lang gestreefd naar een afkeurpercentage van 4% op ER70S-6-spoelen. Klachten van klanten wezen op een onregelmatige boogstabiliteit, maar toch bleef de chemie van elke hitte binnen de certificaatlimieten. De fout werd uiteindelijk teruggevoerd op variatie in diameter: de draad dreef ± 0,04 mm over een spoel van 15 kg, waardoor de grip en de voedingssnelheid van de contacttip werden verstoord. De oplossing had niets te maken met de staalkwaliteit. Het kwam van de machine die trok.
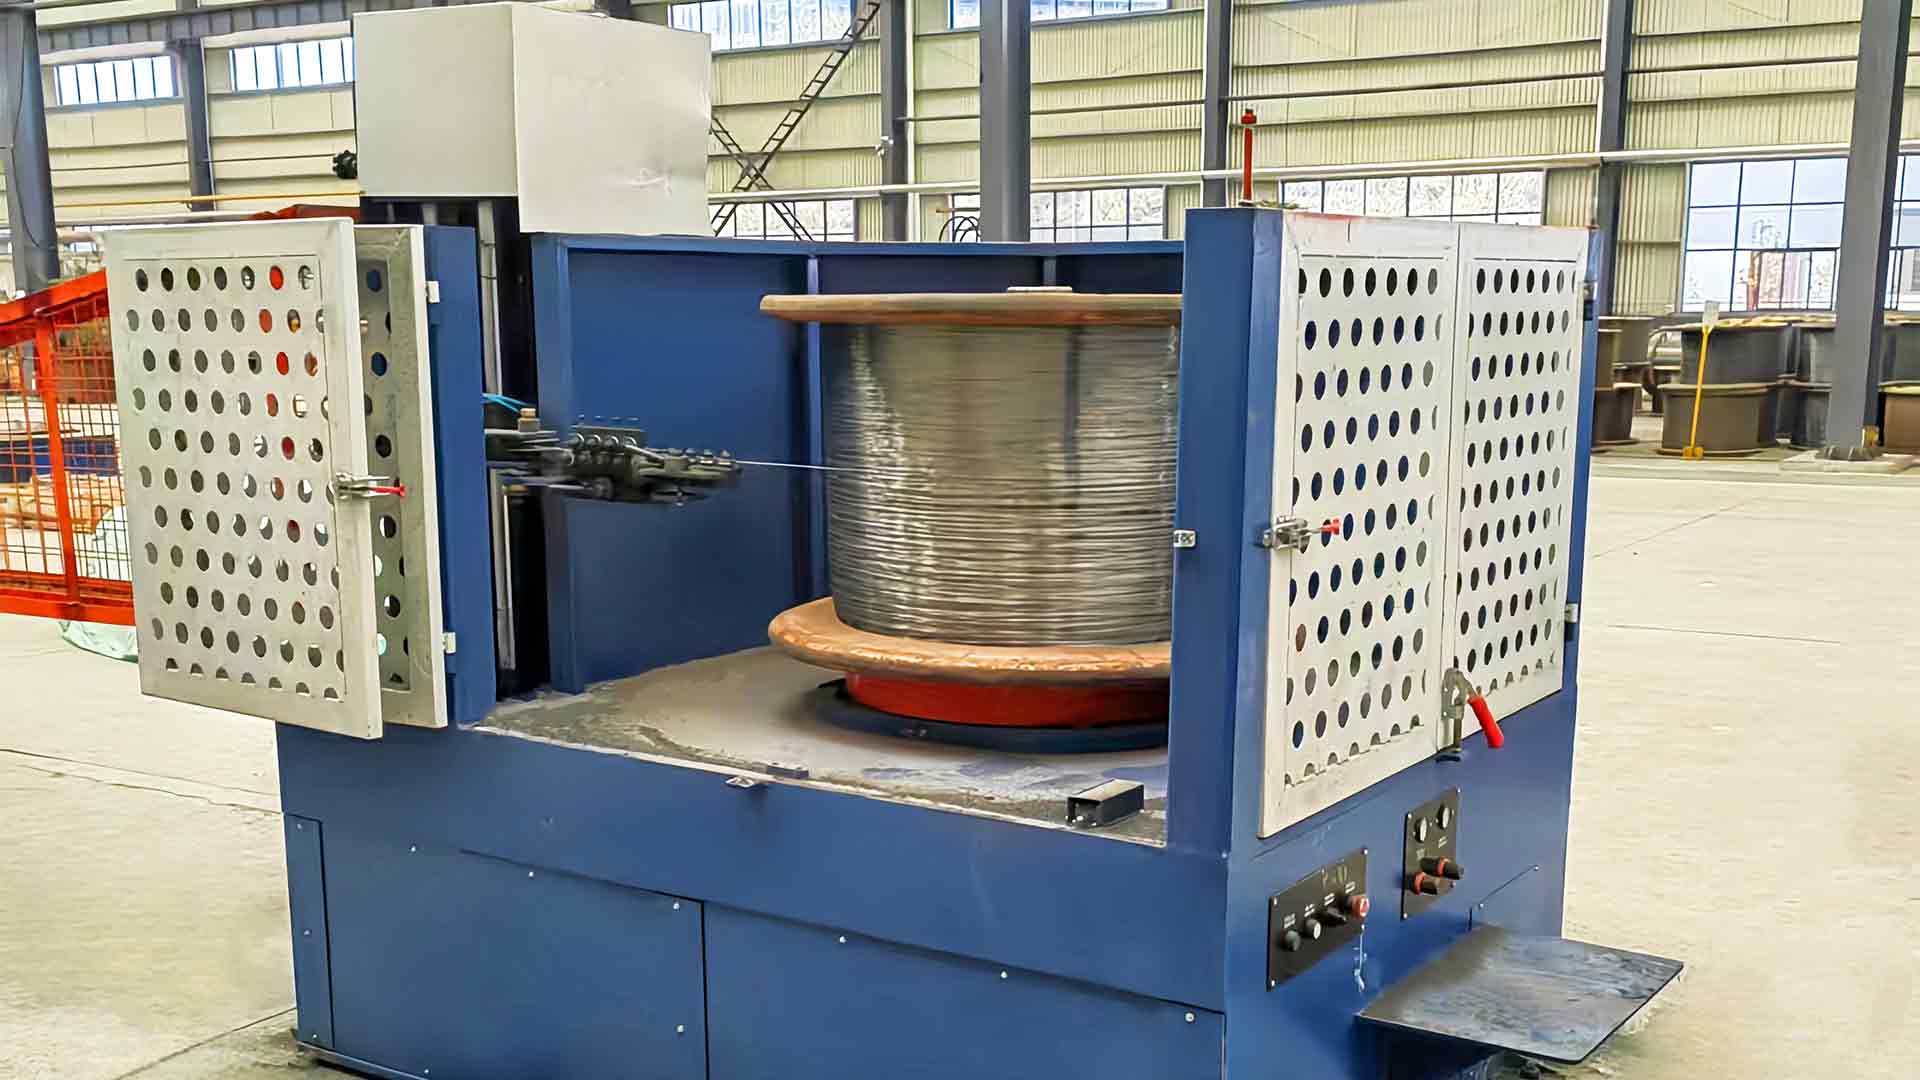
De conclusie is eenvoudig te formuleren: voor massieve lasdraad – koolstofstaal, roestvrij staal of met koper beklede kwaliteiten – is de lasdraadtrekmachine fixeert de uiteindelijke diameter, oppervlakteconditie en mechanische consistentie van het product. De voordelen ervan vertalen zich in meetbare resultaten: nauwere diametertolerantie, een schoner oppervlak, hogere lijnsnelheid en lagere kosten per verzonden ton.
Waarom de tekenmachine het plafond bepaalt voor de kwaliteit van lasdraad
Nadat de warmgewalste staaf arriveert, gaat de lasdraad door het verwijderen van aanslag, trekken, kopercoaten en opspoelen. Tekening bepaalt de uiteindelijke afmetingen, het trekbereik en de oppervlaktetoestand. Het tekenschema regelt de reductie per matrijs, de snelheid van de kaapstander regelt de verlenging en het koelsysteem houdt de draadstructuur stabiel door de doorgang.
Tekenen is de enige stap waarbij de machine een goed resultaat behaalt of de draad permanent met defecten afstempelt. Als de lijn stabiel is, beschermen de koper- en spoelstations een goed product; als dat niet het geval is, kan geen enkele coating dit redden.
De meeste onzichtbare defecten ontstaan binnen de tekenzone. Een snelheidsfluctuatie, een versleten matrijs, een verkeerd uitgelijnde kaapstander of een uitgehongerde smeerfilm kunnen een kras op het oppervlak veroorzaken die later onder de CO scheurt 2 boog. Dat is de reden waarom ingenieurs een machine op drie dingen beoordelen: framestijfheid, soepelheid van de aandrijving en herhaalbaarheid van de spanningscontrole.
Diameterprecisie: het voordeel dat u kunt meten
Het eerste voordeel dat een moderne machine onderscheidt van een verouderde machine is de consistentie van de diameter. Een machine in rechte lijn drijft elke kaapstander aan met een aangepaste oppervlaktesnelheid, zodat de draad vrijwel zonder slip wordt verlengd. Wanneer elk blok een servo- of inverteraandrijving heeft, blijft de verhouding tussen de blokken vergrendeld en kent de draad een constante vermindering per dobbelsteen van de eerste tot de laatste meter.
In termen van de werkvloer blijft de afgewerkte draad bij fijne formaten ongeveer ±0,01 mm binnen. Dat is het verschil tussen een spoel die de hele dienst soepel doorvoert en een spoel die de operator dwingt de contacttip te verwisselen of de invoerrollen verschillende keren opnieuw aan te spannen.
Oppervlaktekwaliteit die de boog stabiel houdt
Oppervlakteafwerking is bij lasdraad belangrijker dan bij vrijwel elk ander getrokken product. De draad wordt met hoge snelheid door een klein contactpunt verbruikt, en elke kras, kalkput of smeermiddelresten verstoort het elektrische contact, veroorzaakt spatten of trekt oxiden in het lasbad.
De machine draagt op drie manieren bij. Uitlijning van de matrijs houdt de draad coaxiaal met de matrijsboring en voorkomt eenzijdige slijtage. Smering voorkomt metaal-op-metaal contact en houdt de matrijstemperatuur laag. Koeling, normaal gesproken via watergekoelde kaapstanders, stopt de blauwe oxidekleuring waardoor afgewerkte partijen worden afgekeurd.
Roestvrije kwaliteiten zoals ER308L en ER316L stellen nog hogere eisen aan het oppervlak. Nattrekken is de standaardroute omdat de draad en de matrijzen ondergedompeld zijn in emulsie, waardoor een gelijkmatige koeling en een heldere afwerking ontstaat.
Hogere lijnsnelheid en langere uptime
Snelheid is het meest zichtbare voordeel, maar de echte winst komt voort uit de combinatie van een hoge nominale snelheid met weinig uitvaltijd. Voor lasdraad onder de 1,2 mm kan een goed geconfigureerde watertanklijn eindigen op 800–1.200 m/min. Een rechtlijnige droogmachine op de grove diepgang van een staaf van 5,5 mm loopt langzamer, maar houdt een uitzonderlijk stabiele spanning vast.
Wat op het winstblad telt, is de effectieve output per ploegendienst, en niet de snelheid die op het plaatje staat. Stops voor draadbreuk, vervanging van matrijzen en knopen nemen het voordeel van een snelle motor weg. Moderne machines pakken stilstand direct aan met snel verwisselbare matrijzendozen, automatische spanningscompensatie en uitbetalings- en opwikkelstations die de lijn draaiende houden terwijl een volle spoel wordt opgetild.
Voor een drieploegendienst is het verschil tussen 70% en 85% lijnbeschikbaarheid meer dan 20% extra jaarlijkse productie tegen dezelfde arbeidskosten.
Lagere kosten per ton door levensduur, energie en opbrengst
Matrijskosten zijn het gemakkelijkste regelitem om te vergelijken. Een machine die de draad recht houdt en de matrijs uitgelijnd, verlengt de levensduur van wolfraamcarbide matrijzen met een aanzienlijke marge. In een multi-die-pass-schema vermenigvuldigt die besparing zich over elk blok, elke ploegendienst en elke ton.
Energie is de tweede factor. Moderne aandrijvingen recupereren remenergie in plaats van deze als warmte af te voeren, en vermijden de vaste verliezen van oudere systemen met smoorklep. Op een drieploegendienst is een energiebesparing van 10-15% per ton een directe verbetering van het exploitatiebudget.
Opbrengst is de derde factor en vaak de grootste. Elke gebroken draad, elke slecht gevulde spoel en elke rol draad die niet aan de tolerantie voldoet, is verloren marge. Een stabiele machine verhoogt het conversierendement, en dat aantal rechtvaardigt vaak de investering meer dan de vergelijking van de aanschafprijs.
Droge rechtlijnige of natte watertank: de machine afstemmen op de laskwaliteit
Elke lasdraadproducent staat voor dezelfde architectonische beslissing: welke tekentechnologie past bij het productaanbod.
Droge rechte lijntekening
Een machine met een rechte lijn trekt draad door matrijsdozen die in een lijn zijn gemonteerd, waarbij elke kaapstander wordt aangedreven om de uitgaande snelheid van de vorige matrijs aan te passen. Geen slip betekent dat de reductie per matrijs exact is, de mechanische spanning lager is en de spanning gedurende de hele doorgang nauwkeurig blijft. Deze architectuur is een verstandige eerste keuze voor koolstofarme staalsoorten zoals ER70S-6, vooral voor ruwe en middelmatige diepgang vanaf 5,5 mm staaf.
Tekening van een natwatertank
Door nattrekken worden de kaapstanders ondergedompeld en sterven ze in een smerende emulsie. De koeling is agressief en de smeerfilm is continu, waardoor het heldere oppervlak ontstaat waar roestvrij staal en kopergecoate fijne MIG-draden om vragen. Dit is de standaardroute voor draad onder 1,2 mm en voor kwaliteiten met een hoge oppervlaktekwaliteit.
| Aspect | Droog rechtlijnig | Natwatertank |
|---|---|---|
| Smering | Poederzeep aangebracht op elke matrijs | Draad volledig ondergedompeld in emulsie |
| Typische afwerkingsgrootte | Bereik van 1,0–5,5 mm | Fijne draden van 0,4–1,6 mm |
| Oppervlakteafwerking | Goed, hangt af van de voorbereiding van de hengel | Uitstekend, helder en consistent |
| Koeling | Watergekoelde kaapstanders | Dompelkoeling, hogere snelheidshoogte |
| Slipgedrag | Geen slip, snelheidsverhouding vergrendeld | Slip-type ontwerpen gebruikelijk op ultrafijne formaten |
| Gebruikelijke laskwaliteiten | ER70S-6 en soortgelijke koolstofstaalsoorten | ER308L / ER316L roestvrijstalen MIG-draad met kopercoating |
Een gebruikelijke lay-out voor een met koper beklede MIG-lijn is een droge rechte lijnmachine voor de ruwe schetsen, gevolgd door een watertankmachine voor de afwerking. Het werkingsprincipe wordt uitgelegd in dit technisch overzicht van rechte draadtrekmachines .
Praktische controles voordat u een lasdraadtreklijn koopt
Kopen op basis van alleen de nominale snelheid is de meest voorkomende fout in deze productklasse. Begin met de voltooide draadspecificatie en werk terugwaarts door het tekenschema.
- Definieer input en output: startstaafdiameter, doeldraaddiameter, staalkwaliteit en de stroomafwaarts geplande coatingroute.
- Bekijk het doorgangsschema: aantal matrijzen, reductie per matrijs en of de diameters van de kaapstander passen bij de hardingscurve van de kwaliteit.
- Controleer de koelcapaciteit ten opzichte van de beoogde lijnsnelheid, vooral de waterstroom en temperatuurstabiliteit bij elk blok.
- Controleer de uitbetaling en de opnamematching, aangezien snelle spoelwissels net zo belangrijk zijn als de tekenblokken.
- Vraag naar het ontwerp van de matrijskast: smeermiddeldosering per gat, toegangstijd voor de matrijshouder en hoe snel een operator een matrijs kan vervangen.
Onderhoudsgemak staat bovenaan de lijst voor terugkerende kopers. Snelle toegang tot kaapstanders, zichtbare smeerleidingen en snelheidsbewaking per matrijs verminderen de reparatietijd. Veelvoorkomende fouten en hun diagnose worden verzameld in een praktische handleiding veelvoorkomende problemen bij het bedienen van draadtrekmachines .
De voordelen van de lasdraadtrekmachine concentreren zich op vier meetbare gebieden: consistentie van de diameter, integriteit van het oppervlak, lijnsnelheid met uptime en conversiekosten. Geen van deze kan later worden toegevoegd door de kopertank, de spooler of het verpakkingsstation.
Voor fabrieken die een nieuwe lijn plannen of een verouderde lijn vervangen, specificeert u vanaf het definitieve certificaat achterstevoren en de gewichtstolerantie en beschikbaarheid hoger dan de brochuresnelheid. Kies de architectuur – rechtlijnig, watertank of een combinatie – op basis van de daadwerkelijk geleverde kwaliteiten. Met die discipline wordt de tekenmachine de meest betrouwbare kostenpost in de fabriek, in plaats van de verborgen bron van uitval.