
Machinetoepassingen
Toepassingen van de omgekeerde verticale draadtrekmachine
Waarom de trommel boven de operator zit, waar die opstelling zichzelf terugbetaalt op een productievloer, en welke draadsoorten op een andere machine thuishoren.
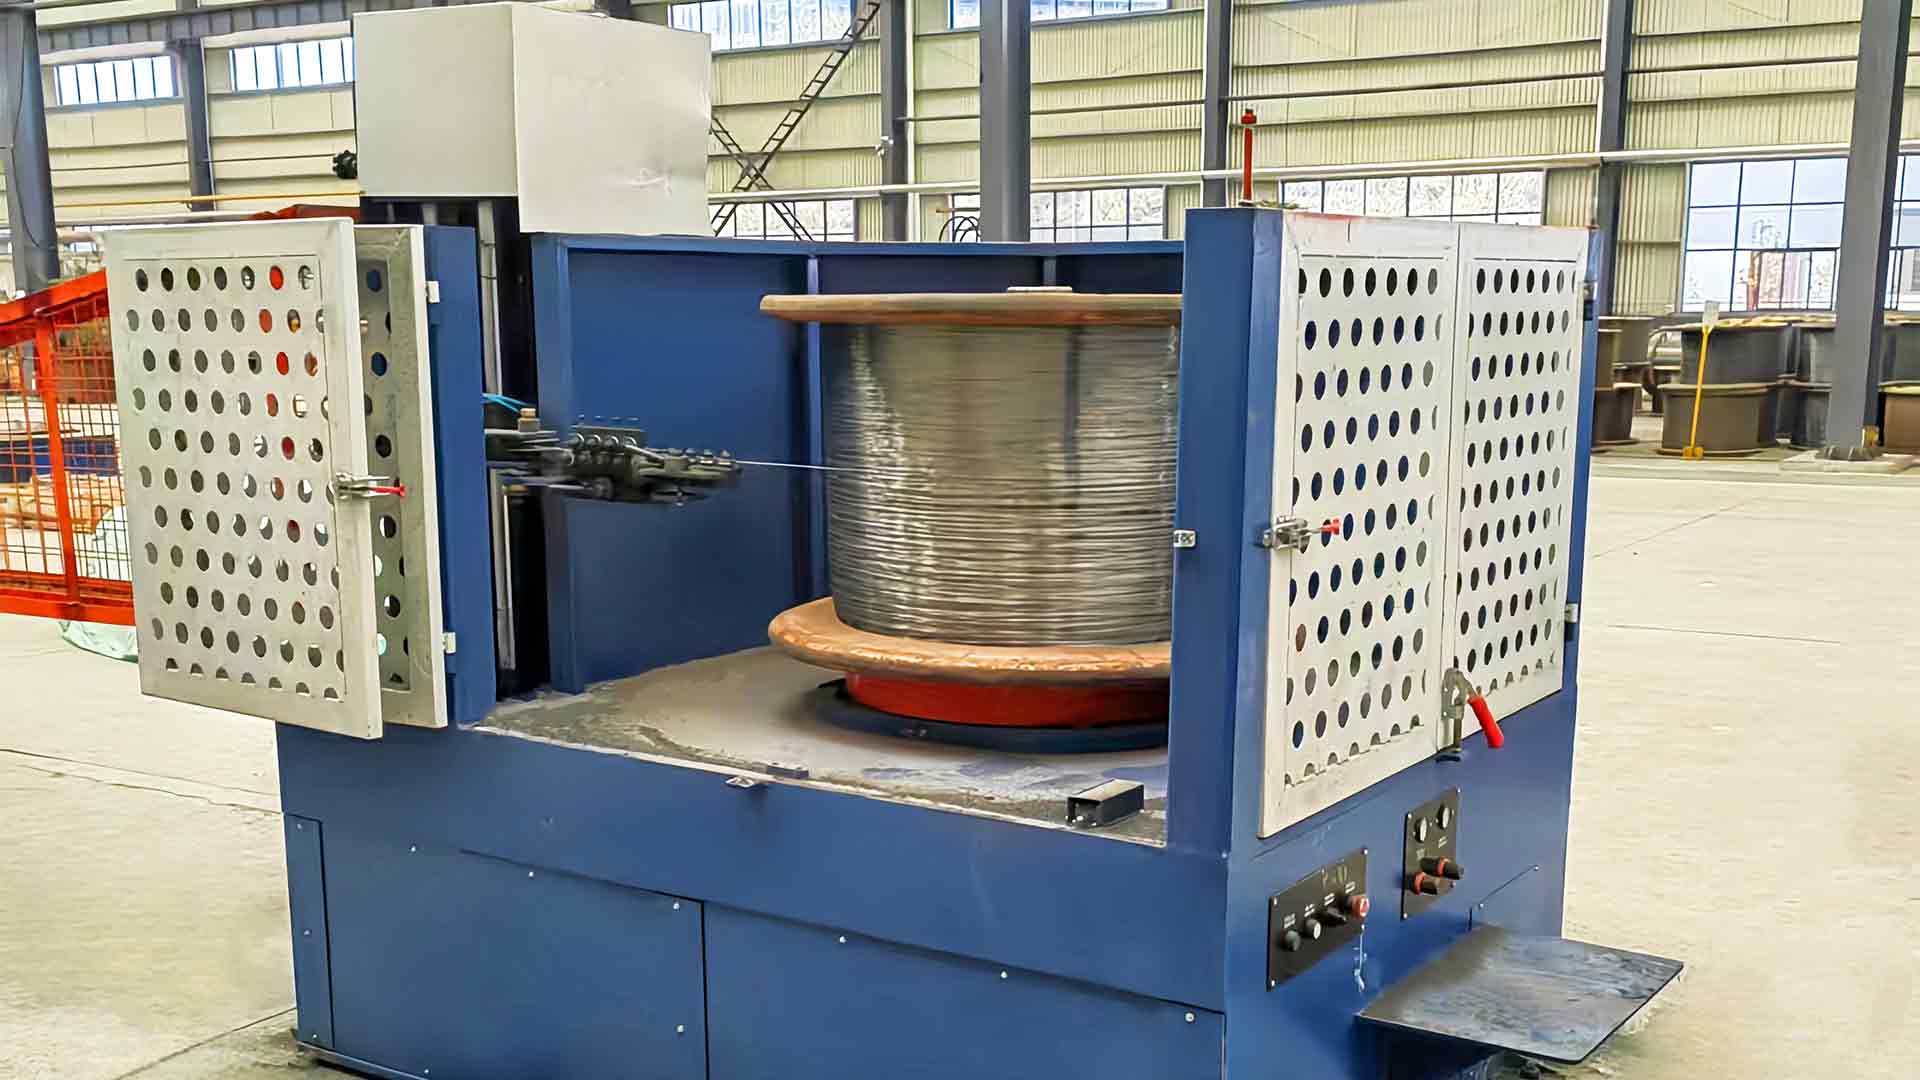
Vraag iemand die een hengelbreuklijn beheert wat de productie werkelijk beperkt, en het antwoord is zelden tekensnelheid. Het is spoelbehandeling. Een walsdraadspiraal die met de hand moet worden opgetild, van schroefdraad voorzien en afgevoerd, stopt de productie lang voordat de kaapstander zijn nominale snelheid bereikt. Om dat knelpunt weg te nemen bestaat er de omgekeerde verticale draadtrekmachine: de matrijsblokken en kaapstanders zitten boven de werkpositie, de draad verlaat de laatste trommel op een vrijwel verticaal neerwaarts pad en de opname staat op vloerniveau eronder.
Eerst het korte antwoord: omgekeerde verticale machines zijn op hun best als de invoer zware walsdraad is, de uitvoer een gemiddelde of middelmatige dikte heeft, de voltooide pakketten groot zijn en het gebouw een korte vloerlengte heeft, maar hoog genoeg om verticaal te werken. Ze zijn het verkeerde antwoord voor zeer fijne draad, voor materialen die volledige natte onderdompeling nodig hebben, en voor kleine batches die het funderingswerk niet kunnen rechtvaardigen. Alles hieronder legt uit waar die grenzen liggen.
Wat omgekeerde verticaal betekent op een echte productievloer
Op een conventionele machine met een rechte lijn loopt de draad horizontaal door een rij kaapstanders en vervolgens zijwaarts in een spooler. Op een omgekeerde verticale machine wordt de trommelreeks boven de operator gestapeld en draait het draadpad bij de laatste doorgang naar beneden. De opname, of het nu een spoel, een pruimenbloesemvormer of een olifantenslurfwikkelaar is, verzamelt de afgewerkte draad onder de trommel in plaats van ernaast.
Er volgen drie gevolgen, die bepalend zijn voor bijna elke aanvraagbeslissing:
- De draad valt in zijn verpakking. De zwaartekracht ondersteunt het laatste deel van het pad in plaats van ertegen te vechten, dus er is minder zijdelingse buiging en minder geleidingscontacten tussen de laatste matrijs en de opname.
- De voetafdruk per ton productie krimpt. Een verticale machine neemt een fractie van de vloerlengte in beslag van een vergelijkbare rechtlijnige opstelling, wat van belang is wanneer een lijn in een bestaand vak moet worden geperst.
- Coilbehandeling wordt een verticale taak. Uitbetaling op hoog niveau en afvoer van onderaf zijn efficiënt, maar ze gaan ervan uit dat het gebouw over de hoofdruimte en de hefapparatuur beschikt om ze te ondersteunen.
Dezelfde logica loopt door de hele familie van omgekeerde draadtrekmachines , van éénkanaalsunits gebouwd rond één schoon draadpad tot multi-passmachines die een volledige reductiereeks op één frame uitvoeren.
Waar omgekeerde verticale tekenmachines hun plaats verdienen
Staafafbraak en first-pass-reductie
De klassieke toepassing is de eerste trekgang na de staalfabriek. Walsdraad arriveert in zware rollen, en de machine moet deze terugbrengen tot een werkbare tussenmaat zonder de operator te vragen het pakket bij elke verandering te manipuleren. Een verticale machine voedt de hengel vanuit een uitbetaling op hoog niveau, trekt hem naar beneden door gestapelde matrijsblokken en ontlaadt eronder - een volgorde die geschikt is voor spoelen die zwaar genoeg zijn om een horizontale spoeler uit te sluiten.
Omdat het voltooide pakket onder de trommel wordt gebouwd, is het afbreken van de staaf ook daar waar de logistieke stroomafwaarts het eenvoudigst is: de spoel is al gepositioneerd voor transport naar de volgende machine in plaats van dat er een zijwaartse overdracht van een spooler op hoofdhoogte nodig is.
Koolstofarm staal voor spijkers, gaas en binddraad
Het meeste koolstofarme draad komt terecht in een tweede product – spijkers, gelast gaas, prikkeldraad, binddraad – en elk van die machines verderop in de productie is gevoelig voor diametertolerantie en oppervlakteconditie. Draad met een variërende dikte kan een spijkermatrijs blokkeren of een gaasweefgetouw uit het register gooien, dus consistentie is belangrijker dan pieksnelheid. Omgekeerde verticale machines die continu op snelheid draaien, met een gestage koeling van de kaapstander en een stabiele matrijssmering, zijn geschikt voor dat soort volumewerk.
Als de draad bestemd is voor spijkers of gaas, loont het ook om de treklijn en de vormmachine als één geheel te plannen, omdat een spoelgrootte die handig is voor de tekenmachine niet altijd de spoelgrootte is die de spijkerpers wenst.
Met aluminium bekleed staal en andere oppervlaktegevoelige draad
Composiet en gecoate draad gedragen zich anders dan gewoon koolstofstaal. De bekleding is een dun werkoppervlak, en elke scherpe bocht, glijdend contact of spanningspiek riskeert dit te markeren. Een verticaal pad met minder afbuigpunten tussen de uiteindelijke matrijs en de opname vermindert die blootstelling. Daarom behoren beklede en gecoate producten tot de meer veeleisende kandidaten voor een omgekeerde verticale lay-out. Dezelfde redenering geldt voor draad die na het trekken wordt geplateerd of gecoat, omdat oppervlaktebeschadigingen in dit stadium later niet meer kunnen worden gerepareerd.
Lijnen met een hoog rendement en installaties met beperkte ruimte
Twee heel verschillende kopers komen meestal tot dezelfde specificatie. De eerste is een producent die lange campagnes uitvoert en een stabiele output nodig heeft met minimale tussenkomst van de operator. De tweede is een installatie die zich uitbreidt in een bestaand gebouw, waar het toevoegen van twintig meter lijnlengte fysiek onmogelijk is, maar de baai is al hoog. Beiden worden bediend door hetzelfde kenmerk van het omgekeerde ontwerp: capaciteit die naar boven toe groeit in plaats van zijwaarts.
Hoe omgekeerde verticaal zich verhoudt tot de andere tekenroutes
Omgekeerd verticaal is een van de vier veel voorkomende tekenarchitecturen. Kiezen tussen deze is meestal een kwestie van invoergrootte, uitvoermaat en hoeveel vloer je hebt.
| Route | Typische invoer | Uitgangsfocus | Draad pad | Gebruik van de vloer | Sterkste pasvorm |
|---|---|---|---|---|---|
| Omgekeerd verticaal | Zware walsdraadspoelen | Gemiddelde tot middelmatige maat | Neerwaarts in een opname onder de trommel | Kleine voetafdruk, heeft hoofdruimte nodig | Staafbreuk, grote pakketten, koolstofarm en bekleed draad |
| Rechte lijn (direct) | Walsdraad | Medium tot fijnspoor bij hoge snelheid | Horizontaal door een reeks kaapstanders | Lange, smalle voetafdruk | Algemeen staaldraad met groot volume |
| Watertank (nat) | Voorgetrokken draad | Fijne en zeer fijne maatvoering | Ondergedompeld gaat in smeermiddel | Compact | Roestvrije en andere draad die volledige natte smering nodig heeft |
| Katrol type | Grove draad en staaf | Middellange spoorbreedte bij gematigde snelheid | Rond katrolblokken | Compacte, eenvoudige basis | Lijnen met lage snelheid, kleine batches en lage investeringen |
Uitbetaling, trekking en opname moeten als één systeem worden gespecificeerd
De meeste teleurstellende installaties zijn geen machineproblemen. Het zijn interfaceproblemen. Een machine die geschikt is voor een bepaalde snelheid zal deze niet bereiken als de uitbetaling geen draad met constante spanning kan leveren, en de beste matrijsreeks ter wereld zal nog steeds een ovale spoel bouwen als de opnamespanning afwijkt.
Een tekenmachine faalt zelden op zijn eigen voorwaarden. Het faalt bij de overdracht, bij de uitbetaling die het voedt en bij de opname ervan.
Aan de instapzijde is de praktische vraag hoe de spoel wordt gepresenteerd. Een hoge uitbetaling zorgt ervoor dat de draad in een rechte lijn met lage wrijving naar de eerste matrijs loopt. EEN flip-type overhead-uitbetalingsmachine voegt de mogelijkheid toe om op vloerniveau te laden en de rol vervolgens in de werkpositie te brengen, wat de laadtijd verkort en het risico op beschadiging van de rol tijdens het hanteren verkleint.
Aan de uitgangszijde bepaalt de opname de vorm van de spoel, het pakketgewicht en hoe gemakkelijk de draad afwikkelt bij het volgende proces. Opwikkeldraad voor spoelpak dat op een vervoerder wordt verzonden; vormers en wikkelaars zijn geschikt voor draad die rechtstreeks in een spijkerpers of een gaasweefgetouw terechtkomt.
Het matchen van de drie eenheden is waar een leverancier met een volledig uitrustingsassortiment zijn geld verdient. Jinding Technology bouwt bijvoorbeeld tekenmachines, uitbetalingsstandaards, opwikkeleenheden en de nagelmaak- en hulpapparatuur die daarop volgt, waardoor het gemakkelijker wordt om over de hele lijn één spanningsfilosofie vast te houden.
Waarschuwing Een uitbetaling die draad met fluctuerende spanning levert, wordt weergegeven als diametervariatie, niet als een zichtbare fout bij de uitbetaling zelf. Als de afgewerkte draad buiten de tolerantie valt, controleer dan de spanningscontrole voordat u de matrijsgeometrie aanpast.
Wat u moet bevestigen voordat u een bestelling plaatst
De meeste van deze punten kosten niets om te controleren en veel om later te corrigeren.
- Invoermateriaal en rolgewicht. De staafdiameter, de spoelmassa en de spoelgeometrie bepalen of de pay-off veilig kan worden geladen en of een verticale opstelling überhaupt gerechtvaardigd is.
- Doelmaat en tolerantie. Vermeld de uiteindelijke diameter en de toegestane variatie ervan, niet alleen de reductieverhouding; stroomafwaartse spijker- en gaasmachines zijn veel minder vergevingsgezind dan het tekenproces.
- Opnameformaat. Spoel, voormalige of losse spoel, plus het pakketgewicht dat het volgende proces kan accepteren.
- Bouwvrijstellingen. Vrije ruimte voor de uitbetaling en de vatenstapel, en een vloer die de machinefundatie en de route voor het verwerken van de rollen kan dragen.
- Smeer- en matrijsplan. Droogtrekken met poeder of nattrekken met vloeibaar smeermiddel, afgestemd op de matrijsvolgorde en het materiaal dat wordt getrokken.
- Nalevingspapieren. CE-markering en een op ISO 9001 gebaseerd kwaliteitssysteem vormen de basis voor geëxporteerde apparatuur; bevestig dat ze met de machine reizen.
Info Leveranciers die meer dan één tekenarchitectuur bouwen, zullen dit meestal zeggen als een andere route beter bij uw materiaal past. Dat gesprek is de moeite waard vóór de bestelling en niet na de installatie.
Limieten en selectierisico's die de moeite waard zijn om te weten
De omgekeerde verticale lay-out is geen universele upgrade. Fijne draad in het bereik van een honderdste van een millimeter hoort doorgaans thuis op natwatertankmachines, waar de draad volledig ondergedompeld is en de smering en koeling anders werken. Zeer kleine batches rechtvaardigen vaak niet de fundering en behandelingsapparatuur die een verticale lijn vereist; een katrolmachine zal acceptabele draad produceren voor veel minder kapitaal.
Er is ook sprake van een verborgen afhankelijkheid. Verticale machines gaan uit van verticale handling. Als de rollen op een lage pallet arriveren en de fabriek geen hefapparatuur heeft, wordt de tijd die wordt bespaard bij de opname gewoon besteed aan de uitbetaling.
Gevaar Converteer een bestaande horizontale tekenlijn niet naar een verticale opname zonder de volledige verticale speling en vloerbelasting te meten. Een machine die op papier past, kan nog steeds onbruikbaar zijn als er apparatuur voor het hanteren van rollen wordt toegevoegd.
Succes Wanneer de uitbetaling, de trekmachine en de opname worden gekozen tegen dezelfde spanning en pakketdoelen, draait de lijn vanaf de eerste week op de nominale snelheid en blijft daar.
De toepassingen van de omgekeerde verticale draadtrekmachine bevinden zich in een vrij smalle maar waardevolle bandbreedte: zware staafinvoer, gemiddelde en middelmatige output, grote pakketten en een plant die liever naar boven dan naar buiten groeit. Binnen die band vermindert de lay-out de handling, stabiliseert het draadpad en verkort de lijn. Daarbuiten worden zeer fijne draad, natte smering en kleine batches door andere architecturen beter en goedkoper verwerkt.
De verstandige volgorde is om eerst het materiaal, de dikte en de verpakking te definiëren, vervolgens de tekenroute te kiezen die daarbij past, en vervolgens de uitbetaling en opname af te stemmen op dezelfde spanningsdoelen. Wanneer deze drie beslissingen samen worden genomen, is de tekenmachine niet langer de beperking, maar gaat deze zich gedragen als het midden van een productielijn in plaats van als het einde ervan.