
Kenmerken van roestvrij staal Draadtrekmachine Dat bepaalt de finish
Een mat oppervlak, een ovale doorsnede of een spoel die over zijn limiet uithardt, kan bij de opname niet worden gecorrigeerd. Dit zijn de machinekenmerken die bepalen of roestvrij staal de matrijskast schoon, rond en op maat verlaat.
Op het moment dat een tekenlijn overschakelt van koolstofarm staal naar 304 of 316 roestvrij staal, komen de symptomen stilletjes aan. De draad komt enigszins mat van de kaapstander af. Matrijsslijtage die voorheen voorspelbaar was, versnelt binnen één ploegendienst. De diameter wijkt een paar honderdsten van een millimeter af, en een spoel wordt gesloopt om een reden die nooit als een machinefout wordt geregistreerd.
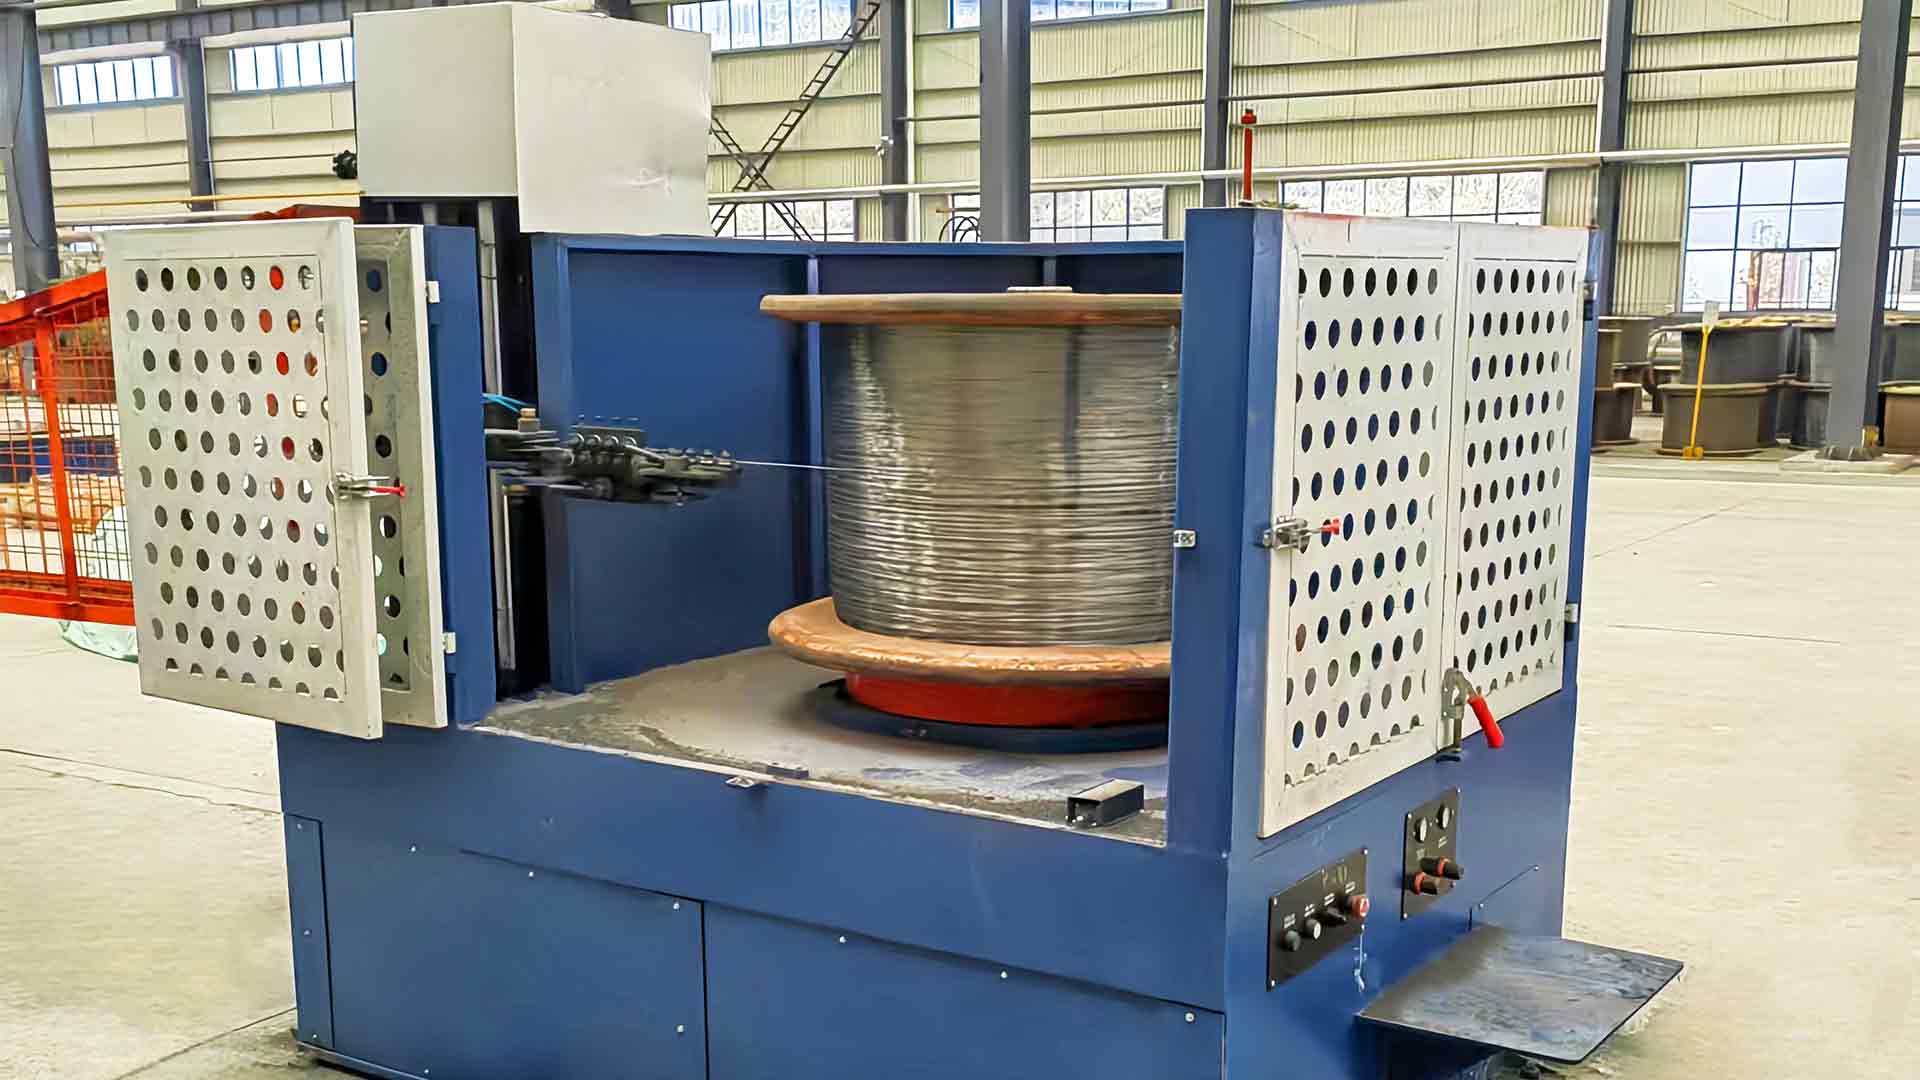
De kenmerken van een roestvrijstalen draadtrekmachine die dit regelen zijn niet glamoureus: ondergedompelde matrijskoeling, gefilterd smeermiddel, kaapstanderoppervlakken die grijpen zonder te krassen, en spanningscontrole die stabiel genoeg is om een honderdste van een millimeter vast te houden. De nominale lijnsnelheid is de laatste variabele die het waard is om te optimaliseren en meestal de eerste waar kopers naar vragen.
Waarom roestvrij staal zich anders gedraagt in de matrijsdoos
Roestvast staal hardt uit naarmate het wordt verkleind. De weerstand tegen vervorming neemt toe bij elke passage, dus een motor die zonder spanning 1,0 mm koolstofarme draad trekt, zal werken op roestvrij staal van dezelfde dikte. Het gebruikelijke antwoord is een lichter reductieschema: ongeveer 10 tot 18 procent per passage voor roestvrij staal, tegen 20 tot 25 procent voor koolstofarme draad.
Lichtere passages betekenen meer matrijzen, een langere tekenvolgorde, meer warmte verdeeld over de machine en veel minder tolerantie voor alles wat de uitlijning of smering verstoort. Een handvol machinefuncties draagt het grootste deel van die last.
| Vereiste | Machinefunctie die deze vraag beantwoordt | Wat te verifiëren |
|---|---|---|
| Warmte bij de matrijs | Nattrekken met ondergedompelde stempels in een watertank | Tankvolume, stroom per matrijs, temperatuurband |
| Oppervlakteafwerking | Gepolijste hardmetalen matrijzen, kleine reductie per doorgang | Passeerschema, aantal dobbelstenen, naderingshoek |
| Staat van smeermiddel | Recirculerende emulsie met filtratie en koeling | Filterwaarde, opvangcapaciteit, warmte-uitwisseling |
| Spanningsstabiliteit | Danser- of accumulatorbesturing met snelle koppelrespons | Spanningsnauwkeurigheid bij snelheidsveranderingen |
| Spoelkwaliteit | Nauwkeurige dwars- en stijve spoelmontage | Herhaalbaarheid van de verplaatsing, slingering van de spoel |
| Herstel doorbreken | Draadbreukdetectie met snel remmen | Stoptijd, lengte van afgedankte draad |
Nattrekgeometrie, matrijskoeling en smeermiddelstroom
Onder ongeveer 1,2 mm wordt roestvrij staal vrijwel altijd nat getrokken. De matrijzen zitten ondergedompeld in een emulsie die warmte uit de reductiezone afvoert, het contactgebied smeert en fijne metaaldeeltjes uit de matrijs spoelt. Droogtrekken kan worden gemaakt om op zwaarder roestvast staal te werken, maar het verschil komt meestal tot uiting in de oppervlaktekwaliteit en de levensduur van de matrijs in plaats van in het snelheidscijfer.
De matrijstemperatuur heeft de sterkste invloed op de afwerking en levensduur van het gereedschap. Een watergekoelde vormkast houdt de matrijshouder op een stabiele temperatuur en zorgt ervoor dat de zitoppervlakken niet ongelijkmatig uitzetten, wat op de lange termijn voor ovaliteit zorgt. Vraag hoe de koeling elke matrijspositie bereikt, niet alleen de tank.
Smeermiddelzuiverheid en temperatuur
Zodra een lijn nat wordt, wordt de emulsie een procesvloeistof met een specificatie. Metaaldeeltjes die door de filtratie worden gemist, worden terug door de matrijs gesleept en inkerven in de draad; emulsie die warm wordt, verliest filmsterkte precies daar waar de druk het hoogst is. Filtratievermogen, cartervolume, pompdebiet en temperatuurregeling zijn machinekenmerken die moeten worden vermeld, geen onderhoudswerkzaamheden die later moeten worden ontdekt.
Een lijn die voor deze taak is gebouwd, koppelt a draadtrekmachine voor watertank lay-out met een aantal matrijzen gekozen voor de voltooide diameter in plaats van het theoretische maximum van de machine.
Matrijsselectie, reductieschema en gereedschapstolerantie
Matrijzen zijn het goedkoopste onderdeel van de bestelling en de meest voorkomende oorzaak van een afgekeurde spoel. Op roestvrij staal zal een matrijs die geometrisch correct is voor draad met een laag koolstofgehalte ongelijkmatig polijsten, slijtage aan het lager veroorzaken en een vage spiraalvormige markering achterlaten die de klant onder een vergrootglas ziet.
- Een naderingshoek die is afgestemd op de reductie die tijdens die passage is genomen, zodat het werk wordt gedaan onder druk in plaats van bij het lager.
- Een lagerlengte die lang genoeg is om de draad op maat te maken en kort genoeg om wrijvingswarmte te voorkomen.
- Een gepolijste boring, omdat ruwheid die bij de matrijs wordt geïntroduceerd, onmiddellijk wordt overgebracht naar het draadoppervlak.
- Correcte plaatsing in de houder; een matrijs die een fractie buiten de as zit, zal de draad ovaal trekken.
- Een plan voor herslijpen en reserveonderdelen, aangezien roestvrij gereedschap sneller slijt dan koolstofarme draad bij dezelfde dikte.
Als een leverancier u niet kan vertellen met welk passchema de machine is geciteerd, is het aantal stempels in de aanbieding een gok.
Uitbetaling, spanning en acceptatie: waar consistentie wordt gewonnen
Defecten die vóór de laatste dobbelsteen zijn geïntroduceerd, zijn permanent, maar dat geldt ook voor defecten die daarna worden geïntroduceerd. Een opname die ongelijkmatig trekt, of een uitbetaling die de binnenkomende draad laat bewegen als een spoel zich afwikkelt, komt tot uiting in diametervariaties, losse lagen en een spoel die de klant niet op constante snelheid kan laten draaien.
De spanningscontrole kan het beste worden beoordeeld aan de hand van een snelheidsverandering. Versnellen van 200 naar 600 m/min en terug zou de draadspanning niet voldoende moeten verschuiven om de diameter buiten de tolerantie te brengen, en het antwoord is zichtbaar in de eerste honderd meter van een proefspoel.
Spoelgeometrie en traverse
De spoed en de uitloop van de spoel zijn belangrijker bij fijn roestvrij staal dan bij zwaardere koolstofdraad. Een spoelwond met overlappende lagen betaalt zich bij het volgende proces in pieken terug, en meestal krijgt de tekenlijn de schuld. Vraag hoe de draadopname is afgestemd op uw spoeltype en controleer of de machine na een pauze netjes stopt in plaats van de draad te slepen.
Dezelfde logica is van toepassing bij het dimensioneren van de opwinder: deze gids voor selectie van opnamemachines omvat spoeltypes, spanningsafstemming en de efficiëntiecijfers die er toe doen.
Bediening, vergrendelingen en de cijfers die het waard zijn om te vragen
Bij de besturingsspecificatie beginnen twee machines die er op de fabrieksvloer identiek uitzien, zich anders te gedragen. De variabelen die moeten worden vastgelegd zijn de snelheid waarmee de machine daadwerkelijk wordt beoordeeld, de reactie van de aandrijving op een belastingsverandering en wat er gebeurt in de seconden na een draadbreuk.
Let hierop: een opgegeven lijnsnelheid gemeten met een korte matrijsreeks of zonder dat de afwerkingsmatrijs is gemonteerd. Voeg daar de passen aan toe die roestvrij staal echt nodig heeft en de werkelijke snelheid kan met een derde dalen, wat de economie van de hele lijn verandert.
Leg deze schriftelijk vast voordat de bestelling wordt bevestigd:
- Nominale snelheid bij de laatste matrijs, met het volledige roestvrijstalen doorgangsschema gemonteerd.
- Diameter kaapstander, oppervlakteafwerking en koelopstelling.
- Emulsiestroom per matrijspositie, cartervolume en temperatuurregelbereik.
- Filtratiebeoordeling en hoe vaak elementen worden gewijzigd.
- Spanningsnauwkeurigheid en gedrag tijdens acceleratie en vertraging.
- Remtijd na een pauze en de lengte van de draad die elke keer wordt gesloopt.
- Motorvermogen en aandrijftype per kaapstander.
De machine afstemmen op de draad die u daadwerkelijk verkoopt
Stainless omvat een breed scala aan producten, en de tekenmachine die geschikt is voor 4 mm bevestigingsdraad is niet degene die geschikt is voor 0,15 mm vlechtdraad. De uiteindelijke diameter bepaalt de tekenmethode, het aantal matrijzen en de opname.
- Veren-, touw- en slangversterkingsdraad in het bereik van 0,2 tot 1,0 mm wordt nat getrokken, met een lange matrijsvolgorde en lichte passages.
- Draadgaas en weefdraad hebben meer rondheid en een consistent oppervlak nodig dan maximale snelheid.
- Kabel- en gevlochten geleiderwerk is gevoelig voor spanningsstabiliteit, omdat diametervariatie opnieuw optreedt in de fase van het vastlopen.
- Bevestigingsmiddelen, schroeven en vormdelen worden meestal getrokken uit zwaardere roestvrijstalen staven, waarbij droogtrekken en kaapstanderkoeling domineren.
- Lasdraad voegt eisen aan de zuiverheid toe, waardoor filtratie en smeermiddelchemie weer centraal komen te staan in de beslissing.
Bij al deze blijven de bovenstaande functies hetzelfde. Alleen de nadruk verschuift: matrijs- en koelgeometrie voor fijne draad, spanning en opname voor draad die op de spoel is gewikkeld, aandrijf- en kaapstanderontwerp voor zwaardere staaf.
Het trekken van roestvrij staaldraad is minder vergevingsgezind dan het trekken met een laag koolstofgehalte, en de reden is eerder metallurgisch dan mechanisch. Arbeidsharding, hitte bij de matrijs en oppervlaktegevoeligheid veranderen kleine ontwerpbeslissingen in zichtbare defecten aan de spoel.
De functies die de moeite waard zijn om voor te betalen zijn ondergedompelde matrijskoeling, een gefilterd en temperatuurgecontroleerd smeermiddelcircuit, nauwkeurig uitgelijnde gereedschappen en houders, echte spanningscontrole en een opname die is afgestemd op de spoel die uw klanten daadwerkelijk gebruiken. Al het andere, inclusief de snelheid van de kop, is secundair.
Goed teken: een leverancier die vraagt naar uw materiaalkwaliteit, uiteindelijke diameter en spoeltype voordat hij een snelheid opgeeft. Dat gesprek is de kortste weg naar een machine die roestvrij staal goed trekt, en scheidt doorgaans de lijn die tolerantie hanteert van de lijn die elke dienst wordt aangepast.