
Fijne draadtrekmachine met gloeiapparaat: in-line gloeien voor uniforme draadkwaliteit
Een fijne draadtrekmachine met uitgloeier combineert nattrekken met hoge reductie met continue warmtebehandeling, zodat de draad van de eerste tot de laatste meter ductiel, breukvrij en opspoelbaar blijft.
Beschouw een draadmolen die overschakelt van 1,2 mm staaf naar 0,25 mm roestvrij staaldraad. Tijdens de eerste dienst verschijnt er fijn staalstof op de kaapstanders en stopt de lijn elke twintig minuten bij de opname. De draad ziet er goed uit totdat je hem buigt: hij veert terug, scheurt of knapt gewoon. De tekenblokken doen hun werk. Het metaal heeft eenvoudigweg zijn taaiheid uitgeput.
De conclusie is direct: voor fijne draad is de uitgloeier een onderdeel van de machinespecificatie en geen toevoeging. Het verandert de lijnsnelheid die u kunt behouden, de spanningscontrole die u nodig heeft, de koelingsindeling en zelfs het aantal stempels dat u kunt gebruiken. Als je de basisprincipes opnieuw wilt bekijken, lees dan ons artikel over hoe een tekenmachine ruw metaal omzet in fijne draad legt de natuurkunde uit; hier concentreren we ons op wat er verandert als een gloeistation in dezelfde lijn staat.
Waarom fijne draad een gloeiapparaat in dezelfde lijn nodig heeft
Koudtrekken is gecontroleerd harden. Elke matrijs verkleint de doorsnede en maakt de draad sterker maar minder ductiel. Bij 1,0 mm is dit beheersbaar; bij 0,2 mm daalt de rek tot een klein deel van de oorspronkelijke waarde. Harde draad breekt bij de kaapstanders, krast in de matrijzen en weigert netjes op de spoel te zitten.
Een batchoven kan de taaiheid later herstellen, maar die route creëert een wachtrij: spoelen wachten op een ovencyclus, oxide moet worden afgebeitst en de mechanische eigenschappen variëren van spoel tot spoel. Een uitgloeier die direct na het laatste tekenblok is gemonteerd, verwijdert de wachtrij volledig. De draad wordt in één continue doorgang uitgegloeid, gekoeld en opgespoeld.
Koudtrekken levert de diameter op waar u om vroeg, maar niet de ductiliteit die u nodig heeft voor de volgende stap. De uitgloeier geeft het terug.
Hoe een inline-gloeier werkt
Fijne draadlijnen gebruiken een weerstandsgloeier. De bewegende draad passeert tussen twee contactwielen, er vloeit stroom door de draad zelf en de elektrische weerstand verwarmt deze in een fractie van een seconde tot herkristallisatietemperatuur. De draad gaat vervolgens door een koelgedeelte voordat de opwikkelspoel deze ontvangt.
De temperatuur wordt indirect geregeld. Omdat de draad beweegt, moet de voeding de lijnsnelheid volgen: meer stroom bij hogere snelheid, minder bij lagere snelheid. Op een goed geïntegreerde machine volgt de uitgloeier de snelheid van de kaapstander via de PLC, zodat de draad bij 8 m/s dezelfde warmtebehandeling krijgt als bij 15 m/s.
De gloeier wordt na de laatste kaapstander geplaatst, waar de draad al droog is. Contactwielen hebben schoon, oxidevrij contact nodig om consistent te kunnen werken. Als ze goed worden onderhouden, is het resultaat een draad die zacht genoeg is om herhaaldelijk te buigen en sterk genoeg voor de vormingsstappen die volgen.
| Factor | Inline-gloeiapparaat | Batch-gloeien |
|---|---|---|
| Ductiliteitscontrole | Uniform van spoel tot spoel | Afhankelijk van de positie in de ovenbelasting |
| Oppervlakteconditie | Minimale oxide wanneer snelheid en spanning onder controle zijn | Oxide en verkleuring komen vaak voor |
| Werk in uitvoering | Geen tussen trekken en gloeien | Volledige spoelen wachten op een ovencyclus |
| Arbeid | Geen extra handelingen | Laden, lossen en ovenonderhoud |
| Continuïteit | Hengel in één keer op te spoelen | Apart proces met stops |
Machineconfiguraties die van belang zijn voor fijne draad
Fijne draad wordt bijna altijd getrokken op een natte machine – het watertanktype. De matrijzen blijven ondergedompeld in emulsie, die warmte wegvoert van de vervormingszone en smeermiddel op de draad houdt. Beneden ongeveer 0,4 mm is nattrekken de standaardroute; zonder die koeling zou de draad in de matrijzen oververhit raken en breken.
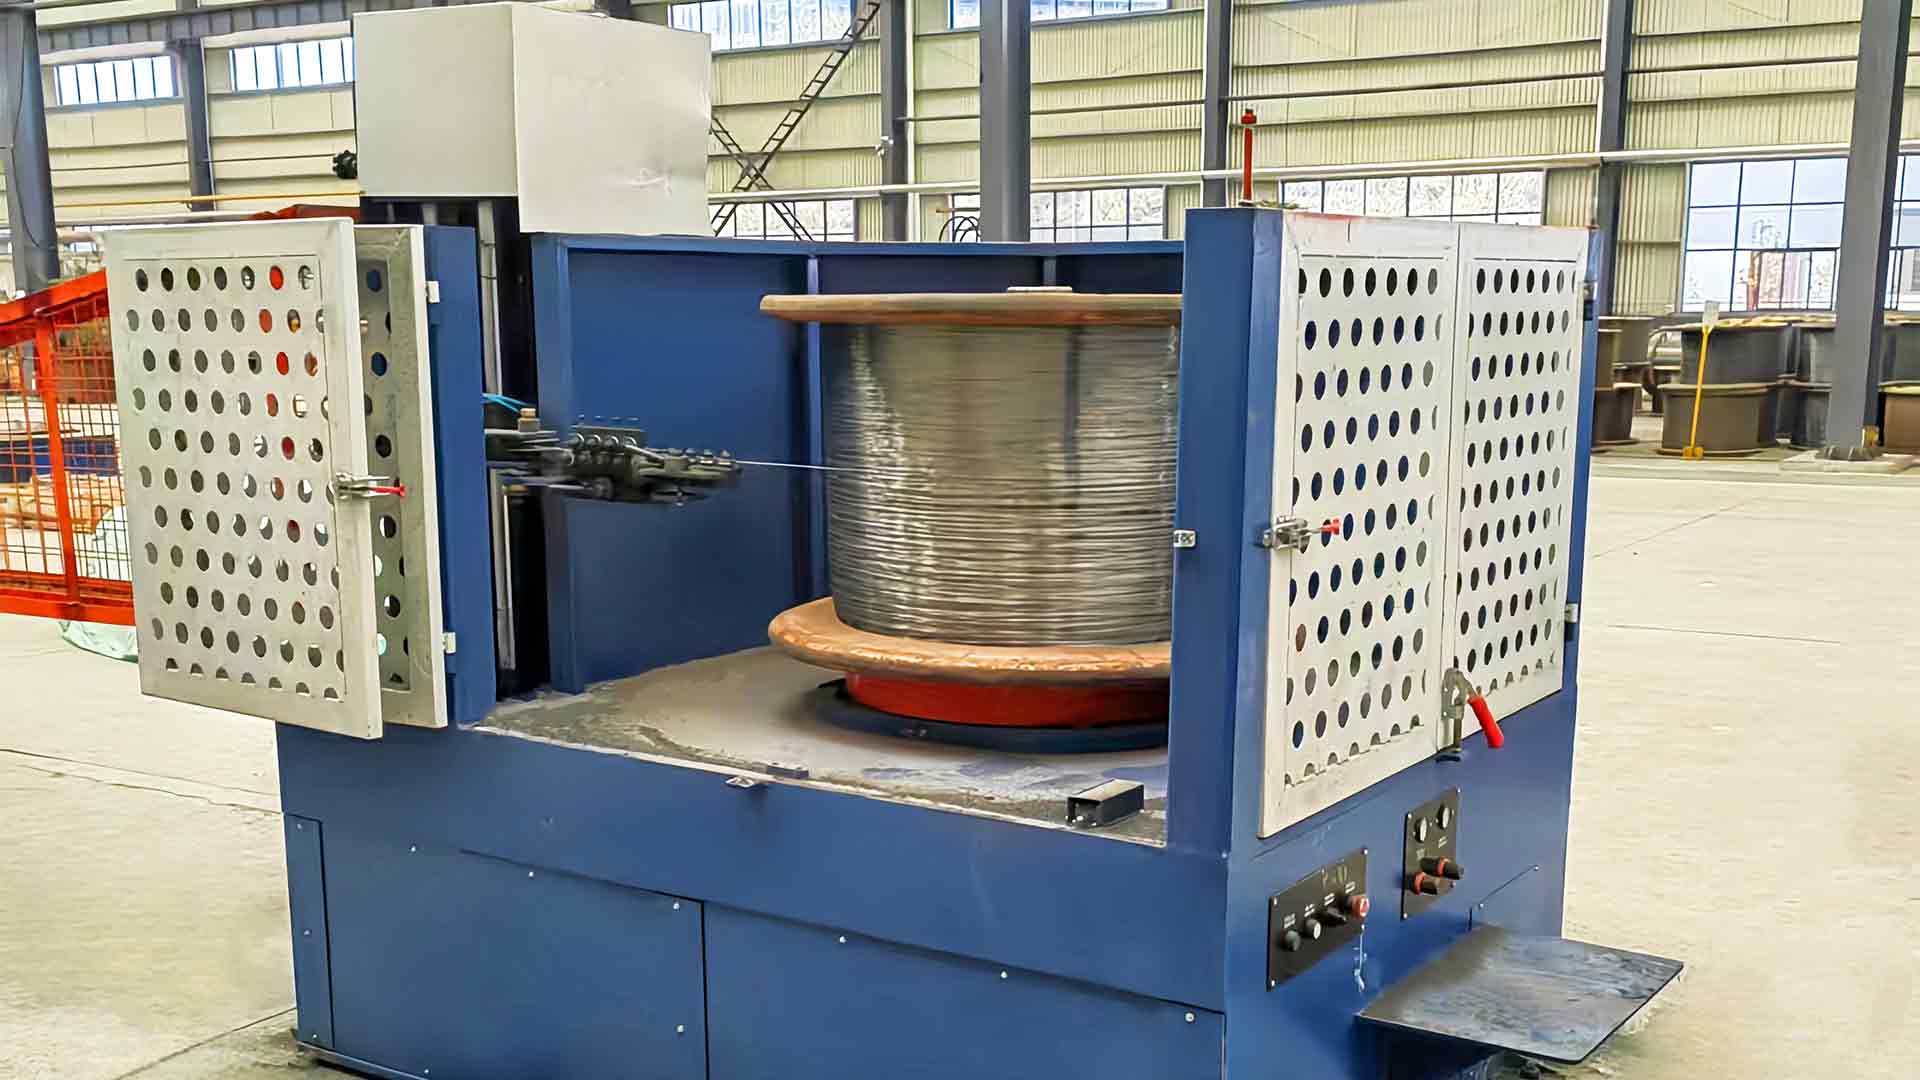
 Draadtrekmachine voor natwatertank voor fijne draad Deze machine verwerkt fijn draadtrekken onder de 0,4 mm door matrijzen in emulsie onder te dompelen voor koeling en smering. Het past op de beschreven lijn na het uitbetalingsstation, waar consistente koeling breuken voorkomt en een gladde oppervlakteafwerking garandeert. Bekijk Product →
Een typische lijn loopt van het uitbetalingsstation door een gelijkrichter, vervolgens door 19 tot 23 matrijzen in de watertankmachine, in de gloeimachine, door een koelbuis en uiteindelijk op een opwikkelspoel met door de danser gecontroleerde spanning. Het aantal matrijzen bepaalt het reductieschema; de uitgloeipositie definieert hoeveel belasting de laatste kaapstanders ondergaan – en dus hoe lang ze meegaan tussen revisies.
Spanningscontrole is het detail dat een gepolijste lijn scheidt van een frustrerende lijn. Gegloeid draad is zachter en rekt enigszins uit onder spanning, dus een opwikkeling die te hard trekt, vervormt de spoel en verandert de gemeten diameter. Een danserroller of load-cell-feedback houdt de spanning laag genoeg om de draad rond te houden, maar toch hoog genoeg om strak op te winden.
Wat u moet verifiëren voordat u koopt
Een fijndraadtrekmachine met gloeiapparaat is een systeem, geen verzameling onderdelen. Begin met het verkleiningsschema: heeft de machine voldoende matrijzen voor uw invoer- en einddiameters? Controleer vervolgens het vermogen van de uitgloeier ten opzichte van de maximale lijnsnelheid die u gebruikt bij de grootste draaddikte binnen uw bereik.
Let tijdens een fabriekstest op vier dingen:
- Uniformiteit van de rek over één volledige spoel, van de kern tot de buitenste lagen.
- Oppervlakteconditie: geen uitgloeisporen, geen matrijskrassen, geen zichtbare oxide.
- Breukpercentage bij nominale lijnsnelheid, waargenomen gedurende meerdere opeenvolgende uren, niet bij een enkele spoel.
- Temperatuurstabiliteit van de gloei- en koelsectie na een lange productierun.
Vraag hoe de gloeier is geïntegreerd met de machinebesturing. Afzonderlijke kasten kunnen werken, maar een gesynchroniseerde lijn waarbij de gloeimachine de snelheid van de kaapstander volgt, is veel gemakkelijker consistent te houden. Als u configuraties vergelijkt, onze draadtrekmachines voor watertanks pagina geeft een overzicht van de machinefamilies die voor dit type proces zijn gebouwd.
Waar het loont: toepassingen
Fijne draad van roestvrij staal – gebruikt voor lasdraad, geweven gaas, gevlochten slangversterking en kabelafscherming – vereist een schoon oppervlak en betrouwbare ductiliteit. Als de temperatuur van de gloeimachine schommelt, wordt de draad in sommige delen hard en in andere zacht, wat onmiddellijk zichtbaar is tijdens het weven of stranden.
Roestvrijstalen watertank tekenmachine Roestvrij staaldraad vereist gecontroleerd gloeien en schoon trekken. Deze watertankmachine koelt en smeert het harde materiaal om wrijving en matrijslijtage te minimaliseren, waardoor de ductiliteit behouden blijft voor consistent weven of stranden. Bekijk Product → Fijne draad van koolstofarm staal, de grondstof voor spijkers, binddraad en algemene binddraad, is een kosten-per-kilogrambedrijf. Hardgetrokken draad verslijt vormgereedschappen en is bestand tegen buigen; gegloeide draad zorgt ervoor dat de nagelvormer of gaaslasser op zijn nominale snelheid kan werken zonder geforceerde stops.
Draadtrekmachine met laag koolstofgehalte voor de watertank Voor kostengevoelig staaldraad met een laag koolstofgehalte dat wordt gebruikt in spijkers en bindingen, houdt deze machine de temperatuur stabiel en past smering toe om matrijsslijtage te verminderen. Het ondersteunt soepel trekken en gegloeide ductiliteit, waardoor sneller vormen zonder onderbrekingen mogelijk is. Bekijk Product → Met aluminium bekleed staal volgt dezelfde logica, met één aanpassing: de uitgloeier moet worden afgestemd op de thermische geleidbaarheid van het materiaal, die verschilt tussen aluminium en staal. Het principe blijft identiek: herstel de taaiheid, houd het oppervlak schoon en laat het volgende proces zonder onderbrekingen verlopen.
Wanneer u een machine evalueert, ga dan uit van uw eigen productiecijfers: de diameter van de invoerstaaf, de uiteindelijke draadmaat, de materiaalkwaliteit en de lijnsnelheid die nodig is om uw maandelijkse tonnage te bereiken. Bekijk de lijn vervolgens als één systeem – matrijzen, kaapstanders, uitgloeier, koeling en opname – in plaats van een lijst met namen van componenten.
Als de leverancier dit toestaat, voer dan een monster uit met uw eigen staafmateriaal. Een machine die die hengel met de nominale snelheid hanteert, met uniforme rek en een schoon oppervlak, is meer waard dan welk specificatieblad dan ook. Dat is de machine die dag in dag uit stilletjes zal produceren.