
Veldnotities · Draadtrekken
De stille discipline van een volautomatische draadtrekmachine voor rechte lijnen
Een lijn die een staaf van 5,5 mm naar 1,0 mm trekt zonder dat iemand er overheen staat, is geen wonder van automatisering. Het is een lange keten van kleine overeenkomsten tussen motor, matrijs, smeermiddel en operator, en elk van hen moet zich bij elke passage houden.
Loop 's ochtends vroeg door een draadmolen en je kunt het verschil horen. Een halfautomatische lijn kondigt zich aan: voetstappen, het gerinkel van een spoelwisseling, een pauze terwijl een spanarm tot rust komt. Een volautomatische rechtlijnige machine klinkt bijna saai. De uitbetaling draait. De kaapstanders zoemen stapsgewijs. De opwikkeling windt een spoel op die binnen veertig minuten vol zal zijn, en verwisselt zichzelf vervolgens. Er gebeurt niets dramatisch, en dat is precies het punt.
We bouwen sinds 2010 draadtrekapparatuur in Wuxi, waarbij de wortels in dit vak aanzienlijk verder teruggaan, en de les is niet veranderd. Automatisering verwijdert de vaardigheden niet uit het proces. Het verplaatst de vaardigheid uit de handen van de operator naar het ontwerp van de lijn. De rest van dit artikel gaat over wat die verhuizing eigenlijk inhoudt.
Wat ‘volautomatisch’ werkelijk betekent
De uitdrukking wordt losjes gebruikt in apparatuurcatalogi. Op een machine met een rechte lijn zou het iets specifieks moeten betekenen: de lijn beheert zijn eigen spanning, zijn eigen snelheidsverhouding en zijn eigen onderbrekingen, vanaf de eerste doorgang tot aan de voltooide spoel.
Dat komt meestal neer op vier technische beslissingen. Elke kaapstander krijgt zijn eigen aandrijving in plaats van een enkele as te delen, zodat de snelheidsverhouding tussen de passages elektronisch kan worden bijgesneden in plaats van te worden vastgelegd door de tandwielgeometrie. De spanning tussen de passes wordt continu gemeten en gecorrigeerd, niet één keer ingesteld en gehoopt. Recepten worden opgeslagen, dus het wisselen van het ene product naar het andere is een scherm en een matrijswisseling in plaats van een handgeschreven passchema. En de lijn weet hoe hij moet stoppen: bij een draadbreuk stopt hij netjes en vertelt u welke matrijspositie mislukt is.
- Onafhankelijke schijven op elke kaapstander, met gesloten spanningscontrole tussen de passages.
- Opgeslagen recepten voor elk product, dus herhaalbestellingen verlopen identiek.
- Gesynchroniseerde uitbetaling en opname , zodat de lijnspanning één keer wordt ingesteld en vastgehouden.
- Foutgeheugen , waarmee een breuk van een argument in een gegevenspunt wordt omgezet.
De uitbetaling is niet glamoureus. Het gaat om minder breuken bij fijne diameters, een betere concentriciteit, minder uitval aan het begin van een spoel en een operator die tijdens zijn dienst op de kwaliteit let in plaats van op de machine.
 Geïntegreerd direct draadtrekmachinesysteem Compact geïntegreerd systeem combineert uitbetaling, opname, matrijzen, smering, spanningscontrole en trekken om koolstofstaal, roestvrij staal, messing en koperdraad te trekken met minder handmatige handelingen. Bekijk Product →
Als je eerst de mechanische achtergrond wilt, hebben onze engineers er een duidelijke uitleg over geschreven hoe een enkele rechte lijntekening eigenlijk werkt , van de naderingshoek van de matrijs tot de kaapstandergreep. Het is de moeite waard tien minuten voor elk specificatiegesprek.
Anatomie van een lijn: uitbetaling, tekening, opname
Een tekenlijn wordt meestal beschreven door de hoofdmachine, maar de meeste problemen zitten aan de randen. De uitbetaling bepaalt of de hengel kalm of vechtend aankomt. De opname bepaalt of de afgewerkte draad netjes of verward achterblijft. Tussendoor doet het tekengedeelte het werk waar iedereen het over heeft.
| Stadium | Wat het doet | Waar lijnen verloren gaan |
|---|---|---|
| Uitbetaling | Voert de hengel met een lage, gecontroleerde spanning | In de war raken, remweerstand, slechte spoelgeometrie |
| Tekening | Verkleint de diameter door passeren van hardmetalen matrijzen | Ongelijkmatige reductie, versleten matrijzen, kaapstanderslip |
| Smering en koeling | Houdt de temperatuur van matrijs en kaapstander stabiel | Droge matrijzen, verstopte spuitmonden, verkeerde smeermiddelkwaliteit |
| Opname | Windt afgewerkte draad op met de juiste spanning | Traverse-fouten, zachte spoelen, drijvende spanning |
Op het gebied van vloeroppervlak is de uitbetaling vaak de beperking. Een conventioneel bovenframe heeft hoofdruimte en een duidelijke swing nodig; een flip-type overheaduitbetaling vouwt de spoel in plaats daarvan op zijn plaats, wat van belang is wanneer de lijn zich in een bestaande baai bevindt in plaats van in een nieuw gebouw. Hoe dan ook, de ontwerpvraag is dezelfde: kan de staaf de eerste matrijs binnengaan met een constante, lage spanning en zonder zijdelingse trekkracht?
De machine afstemmen op het materiaal
Het materiaal kiest de machine, en niet andersom. Dit is het meest voorkomende misverstand dat we tegenkomen bij onderzoeken, en het is de moeite waard om dit op te lossen voordat er iets anders wordt besproken.
Koolstofarm staal: de werkende ruggengraat
Bulkdraad met een laag koolstofgehalte voor spijkers, gaas, hekwerken en bindingen wordt drooggetrokken, omdat het oppervlak droog smeermiddel in de matrijs kan transporteren en de economie snelheid en lange runs beloont. Een goed op elkaar afgestemde machine van dit type kan urenlang een stabiel doorgangsschema aanhouden, en de voornaamste taak van de operator bestaat uit matrijsinspectie en spoellogistiek in plaats van interventie.
Rechte draadtrekmachine met laag koolstofgehalte Rechtlijnige machine voor het droogtrekken van koolstofarme staaldraad, ontworpen om de diameter te verkleinen met behoud van sterkte en consistentie voor gaas-, hekwerk- en bindtoepassingen. Bekijk Product → Roestvrije en andere gevoelige oppervlakken
Roestvast staal, en veel van het fijne draad dat wordt gebruikt bij het weven of kabelwerk, komt beter tot zijn recht door nattrekken in een watertankmachine, waar de matrijs en de draad volledig zijn ondergedompeld. De vloeistof voert warmte af, houdt het oppervlak schoon en maakt de fijnere passages realistisch. Als u probeert deze materialen droog te trekken, komt dit meestal tot uiting in krassen, slijtage van de matrijzen of een onverklaarbare uitslag van breuken in de laatste twee passages.
Gecoate en composietdraad
Met aluminium bekleed staal en soortgelijke composietgeleiders hebben zachtere reducties en een zorgvuldige matrijsgeometrie nodig, omdat de bekleding zachter is dan de kern en anders vervormt. Het passchema moet de buitenste laag beschermen en tegelijkertijd de kern verkleinen.
Een pauze die de moeite waard is. Als een leverancier een droge rechte lijnmachine voor roestvrij staal prijsgeeft zonder te vragen naar de oppervlakteafwerking, het smeermiddel en de uiteindelijke toepassing, is de offerte een prijs en geen technisch antwoord. Vraag wat er gebeurt in pass vier.
Onze eigen draadtrekbereik in rechte lijn overspant gaas, koolstofarme, met aluminium beklede en zware droge toepassingen, juist omdat hetzelfde frame niet voor elk materiaal geschikt is.
De cijfers die de moeite waard zijn om over te discussiëren
Het grootste deel van het gedrag van een tekenlijn wordt op papier bepaald, in het passchema. Als een klant ons een specificatie stuurt, zijn dit de cijfers waar we samen doorheen werken voordat er voor één onderdeel gekozen wordt.
- Inlaat- en uitlaatdiameter , plus de tolerantieband die stroomafwaarts van belang is.
- Korting per pas , typisch in de regio van achttien tot vijfentwintig procent oppervlaktereductie voor werk met laag koolstofgehalte, aangepast aan de ductiliteit van het materiaal.
- Matrijsvolgorde en naderingshoek , inclusief hardmetaalkwaliteit en verwachte levensduur van de matrijs tussen polijstbeurten.
- Koelcapaciteit , geschikt voor de slechtste zomermiddag in plaats van voor de gemiddelde dag.
- Motorgrootte en snelheidsbereik , met de echte productiesnelheid, niet het brochuremaximum.
- Spoelformaat en bediening , want een snelle machine die elke twintig minuten stopt voor een spoelwisseling is niet snel.
Op onze werkvloer luidt een gezegde: een tekenlijn faalt zelden op volle snelheid. Het mislukt bij de omschakeling, als iedereen haast heeft.
Daarom beschouwen wij de omschakelvolgorde als een ontwerpkenmerk. De dwarsafstand, het vastklemmen van de spoel, het vastklemmen van de draad en de remhelling bepalen allemaal of het verwisselen van een spoel veertig seconden of vier minuten duurt, en dat verschil wordt groter over drie ploegendiensten.
Inbedrijfstelling en het lange midden van eigendom
Het interessante deel van het eigendom begint nadat de machine is vastgeschroefd. Uitlijning, vlakheid van de fundering, inbraak van de matrijs en training van de operator bepalen of de eerste maand een soepele oprit is of een reeks onderhandelingen met de schrootbak.
- Eerst uitlijnen. Een lijn is slechts zo recht als zijn referentie, en een kleine hoogtefout bij de uitbetaling wordt een laterale trekkracht bij de eerste dobbelsteen.
- Breek de matrijzen in. Nieuwe matrijzen hebben een zachte start nodig; een nieuwe set op volledige reductie laten draaien is een dure gewoonte.
- Train op het receptenscherm, niet alleen op de knoppen. Operators die begrijpen waarom een verhouding is veranderd, nemen om drie uur 's ochtends betere beslissingen.
- Houd de verbruiksartikelen eerlijk. Matrijzen, smeerpoeder en koelwaterkwaliteit zijn de drie items die stilletjes de onderhoudskalender bepalen.
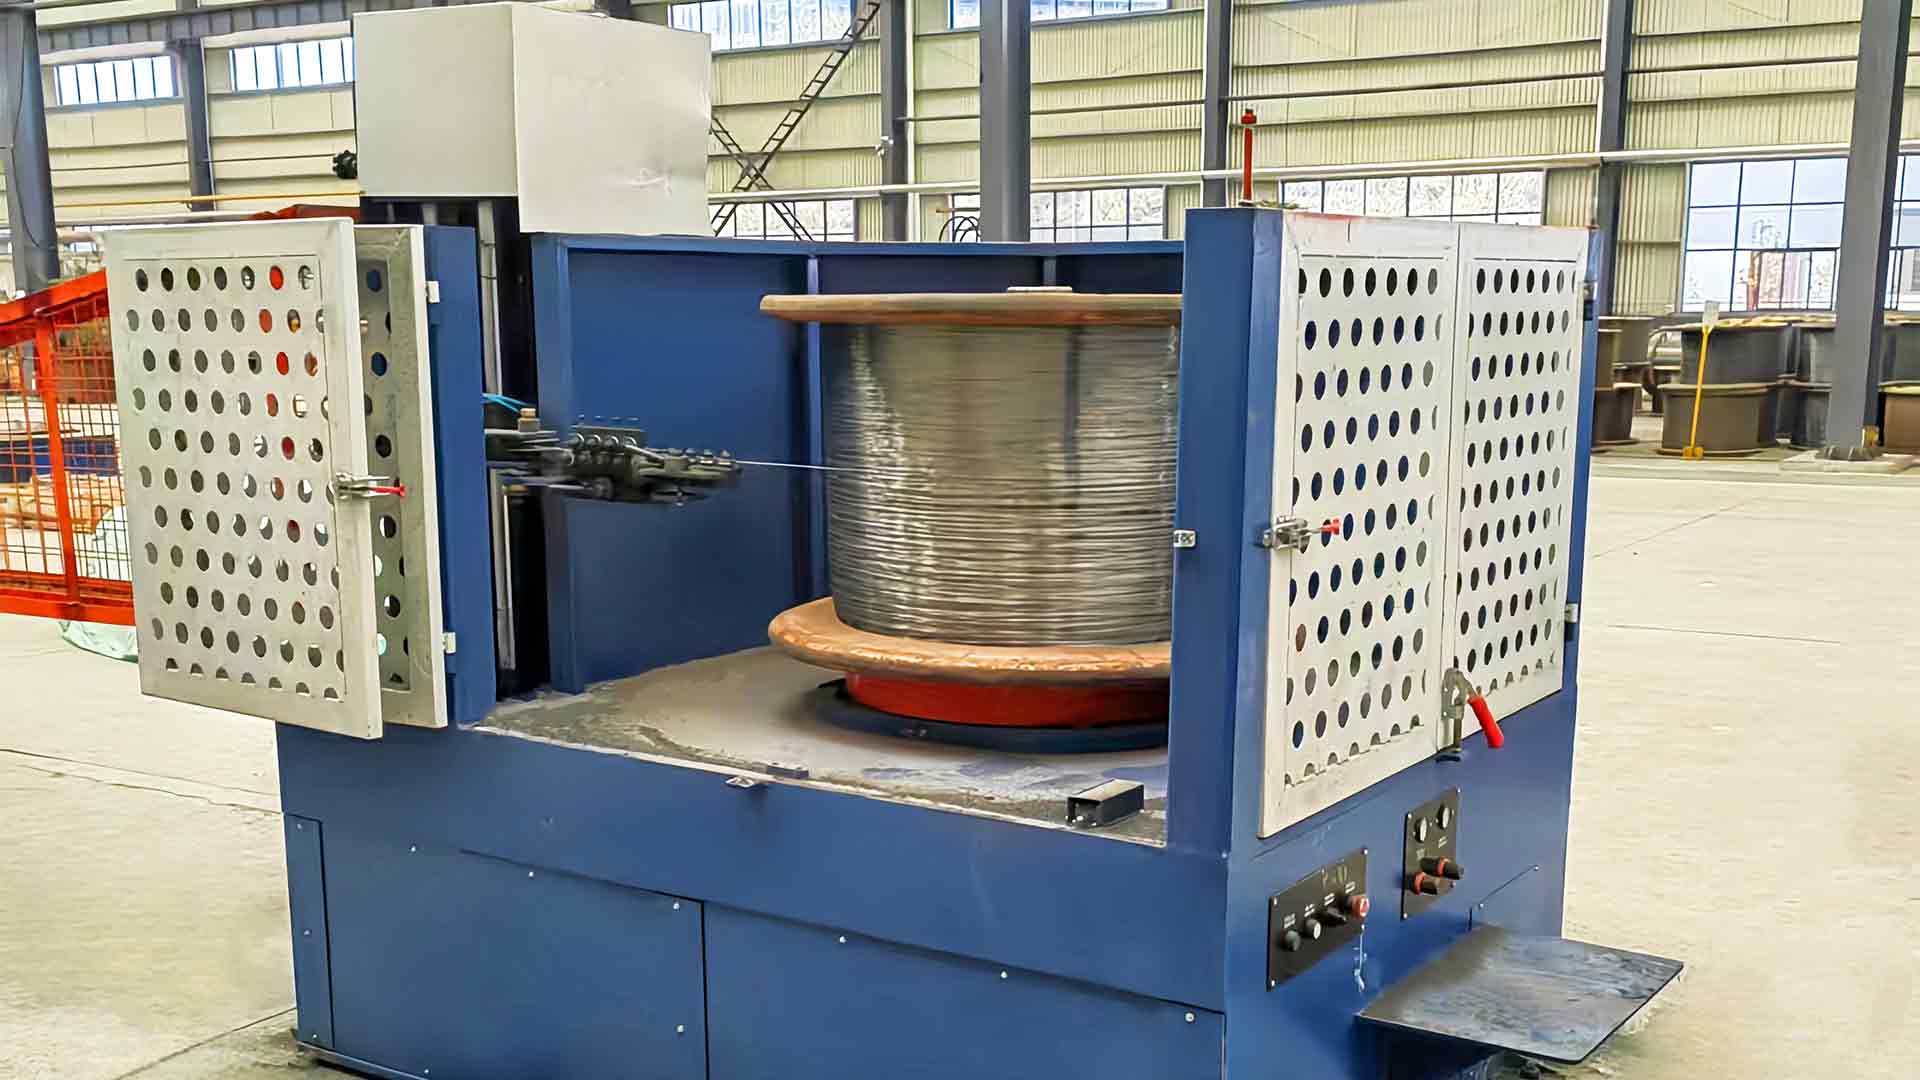
Spoelopwikkelmachine voor draadtreklijnen PLC-gestuurde opwikkeling wikkelt getrokken koper-, aluminium-, staal- en gelegeerde draad op verschillende spoelgroottes, met instelbare snelheid en spanning om de draadvorm tijdens opslag te beschermen. Bekijk Product → Omdat onze werkplaats ISO 9001-gecertificeerd is en onze machines een CE-markering voor Europese klanten hebben, is de documentatiekant van de inbedrijfstelling vaak eenvoudig. In de afgelopen vijftien jaar hebben we naar meer dan veertig landen verzonden, en de vragen bij de overdracht zijn opmerkelijk vergelijkbaar, of de lijn nu in Jiangsu of in Oost-Europa landt.
Wat ons helpt nauwkeurig te citeren. Materiaal en kwaliteit, inlaat- en uitlaatdiameter, doellijnsnelheid, spoeltype en gewicht, en de beschikbare stroomvoorziening. Met die vijf antwoorden kunnen we een voldoendeschema voorstellen in plaats van een gok.
Een volautomatische draadtrekmachine voor rechte lijnen kan het beste worden begrepen als een stukje industriële choreografie. De individuele bewegingen zijn eenvoudig: trekken, verkleinen, koelen, opwinden. Wat het automatisch maakt, is dat ze allemaal hun timing behouden, uur na uur, spoel na spoel, zonder dat iemand ze corrigeert.
Dat is ook de reden waarom we voorzichtig zijn met het beloven van ‘volledige automatisering’ als kop. De eerlijke versie is een lijn waarvan de spanning, verhouding en onderbrekingen zo nauwkeurig zijn ontworpen dat een operator toezicht kan houden op drie passen vooruit in plaats van één pas achter. Wanneer dat gebeurt, is de machine niet langer het middelpunt van de aandacht, maar wordt de draad weer het onderwerp.
Als u een specificatie aan het doorwerken bent, stuur ons dan de draad die u wilt tekenen en de draad die u uiteindelijk nodig heeft. We zullen u vertellen waar de problemen zich waarschijnlijk zullen voordoen, en welke daarvan de machine zelf kan oplossen.