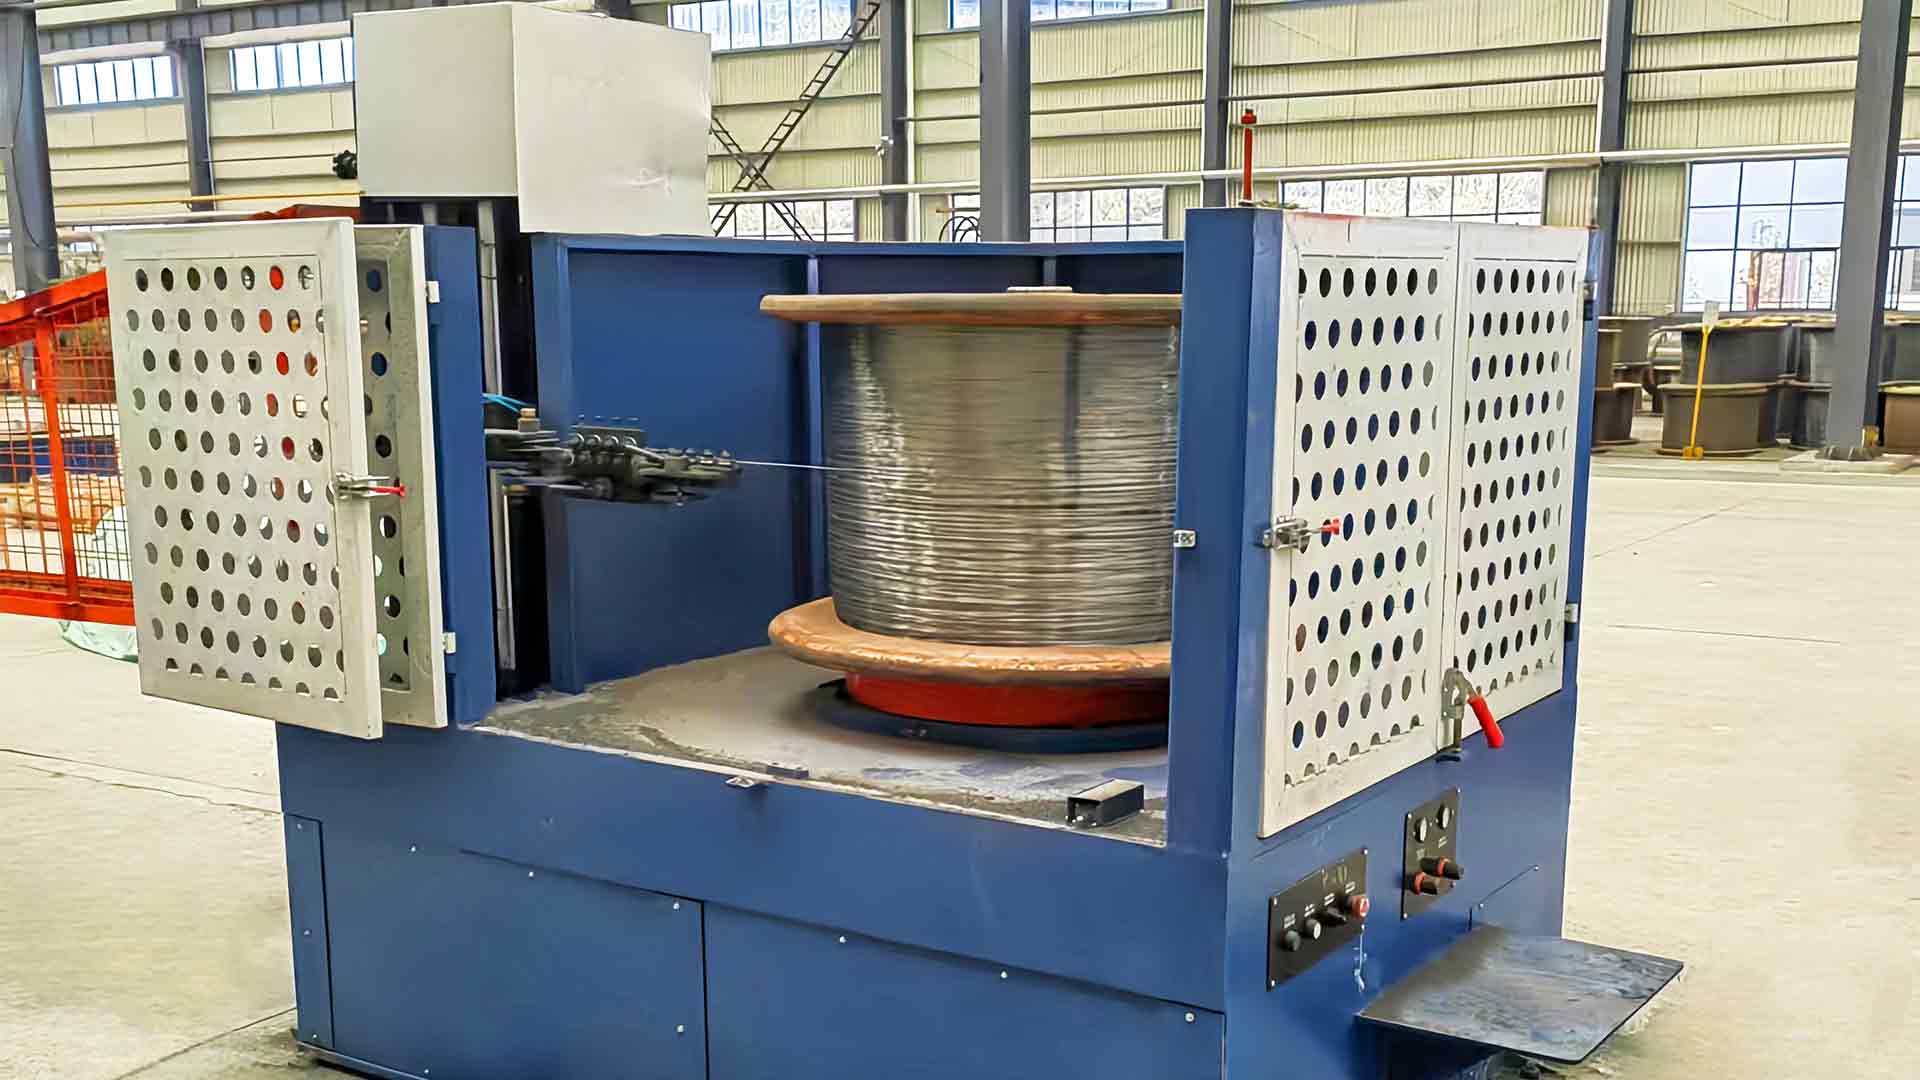

Als je aan het einde van een dienst door een tekenwerkplaats loopt, kun je meestal zien hoe een lijn met een hoog koolstofgehalte loopt voordat iemand het bedieningspaneel opent. Het smeermiddel is nog steeds helder, de pakjes die van de opname komen zijn stevig en gelijkmatig en er is geen blauwgetinte sproeidroging rond de matrijshouders. Een machine kan snel draaien en toch falen. Die kloof tussen snelheid en prestaties is het deel dat geen enkel brochurecijfer weergeeft.
We bouwen al lange tijd tekenapparatuur in Wuxi. Het bedrijf dat Jinding Technology werd, is in de jaren negentig ontstaan uit een kleine familiewerkplaats, en de machines die we vandaag de dag verzenden, dragen nog steeds lessen uit die eerste installaties, samen met meer dan 550 lijnen die nu in meer dan 40 landen actief zijn. Wat volgt is hoe we de prestaties uitleggen aan klanten die kiezen voor een natte lijn met een hoog koolstofgehalte, of die proberen meer te halen uit de lijn die al op hun vloer staat.
Waarom draad met een hoog koolstofgehalte meer van een natte lijn vraagt
De staaf met een hoog koolstofgehalte arriveert bij de gepatenteerde machine: een fijne perlitische structuur, een treksterkte die is afgestemd op de draadmolen, en een dunne koperen of fosfaatdragercoating die om één reden bestaat: om smeermiddel op de matrijs vast te houden. Alles wat de tekenlijn vanaf dat moment doet, is een onderhandeling met werkverharding. Bij elke doorgang wordt de trekkracht omgezet in warmte en dislocatiedichtheid, waardoor de draad sterker, minder ductiel en aanzienlijk minder vergevingsgezind wordt.
Bij 0,8% koolstof en hoger raakt die vergevingsgezindheid snel op. Als u een reductie doorvoert die verder gaat dan wat de structuur kan absorberen, gebeurt het falen niet altijd op de plek waar u het zou verwachten. Het komt later naar voren als een centrale uitbarsting, een kop-en-kegelbreuk op de kaapstander, of een trekresultaat dat drie dagen nadat de rol was verpakt uit het raam van de klant drijft.
Nattrekken is het antwoord van de industrie op het hitteprobleem. Het onder water zetten van blokken en matrijzen met smeermiddel verwijdert de warmte veel sneller dan lucht ooit zou kunnen. Daarom houden natte machines 1.000 m/min en meer aan waar droge leidingen zich moeten terugtrekken. Het koelcircuit is echter slechts zo goed als de discipline eromheen. Wanneer de temperatuur van het smeermiddel vijf graden boven het instelpunt stijgt, neemt de filmsterkte af, neemt de wrijving toe en gaat de extra warmte rechtstreeks terug de draad in. Er is niets aan de machine veranderd, maar de prestaties wel.
De hefbomen die de prestaties daadwerkelijk beïnvloeden
Passschema en reductie per dobbelsteen
Niets geeft meer vorm aan resultaten met een hoog koolstofgehalte dan de reductiereeks. Een schema dat geschikt is voor zacht staal – royale happen, weinig matrijzen – zal draad met een hoog koolstofgehalte vóór het derde blok breken. De meeste natte lijnen voor deze taak werken in het gebiedsreductiebereik van 15-25% per doorgang en lopen taps toe naar de afwerkingsmatrijzen, waar oppervlaktekwaliteit en diametertolerantie belangrijker zijn dan volumereductie. Aanloophoek, draaglengte en rugspanning behoren tot dezelfde berekening; het zijn geen onafhankelijke instellingen.
Slipcontrole tussen blokken
Op slipmachines wordt de draad iets sneller getrokken dan de kaapstander die hij verlaat, en dat kleine verschil zorgt ervoor dat de lijn op spanning blijft. Het is ook de plek waar fouten zich ophopen: een afwijking van twee procent in één blok wordt overal stroomafwaarts slijtage, plus ovaliteit die de klant eerder opmerkt dan wij. Servoblokken met directe aandrijving, individueel aangedreven en elektronisch geschakeld, verdienen hun kosten aan werk met een hoog koolstofgehalte, juist omdat de snelheidsverhouding behouden blijft in plaats van te variëren met belasting en temperatuur.
Koeling, smeermiddel en filtratie
Nat smeermiddel is een werkvloeistof, geen handig koelmiddel. Concentratie, pH, verzepingswaarde en vooral het gehalte aan fijne deeltjes bepalen of een film de druk op de matrijs overleeft. Temperatuur is de variabele waar we het meest naar kijken. In de meeste winkels is 35-45 °C de band waar de film zich voorspelbaar gedraagt, en een platenwarmtewisselaar met een behoorlijke bezinkings- en filtratielus zal die band veel betrouwbaarder vasthouden dan simpelweg meer smeermiddel toevoegen als de dingen warm aanvoelen.
Daarachter zitten nog drie factoren, die het vaakst als bijzaak worden beschouwd:
- Sterf praktijk — hardmetaalkwaliteit, naderingshoek en lagerlengte afgestemd op de draad, met diamantmatrijzen gereserveerd voor de fijnste maten.
- Spannings- en luscontrole — een constante uitbetalingsspanning stopt de diametervariatie voordat deze begint.
- Opnemen en opspoelen — voldoende spanning voor een stevig pakket, nooit zo veel dat de draad meegeeft op de trommel.
- Conditiebewaking — Koelvloeistofdruk, matrijskasttemperatuur en breukdetectie vertellen u meer over de prestaties dan welke snelheidsmeting dan ook.
Prestatiebenchmarks in één oogopslag
De onderstaande banden zijn wat we zien op gezonde natte lijnen met een hoog koolstofgehalte. Beschouw ze als de opening van een gesprek over een specifieke kwaliteit, coating en afgewerkte diameter, en niet als een universele specificatie.
| Parameter | Typische werkende band | Wat het drijft |
|---|---|---|
| Diameter inlaatstang | 5,5 – 8,0 mm | Aantal matrijzen en totale machinelengte |
| Oppervlaktereductie per pas | 15 – 25%, taps toelopend aan de afwerking | Risico op centrale uitbarstingen en breuken in het midden van de spoel |
| Snelheid tekenen | 600 – 1.200 m/min | Vermogen per ploegendienst, afgewogen tegen de koelcapaciteit |
| Temperatuur van nat smeermiddel | 35 – 45 °C | Filmsterkte en levensduur van de matrijs |
| Slip tussen blokken | 2 – 6% op slipmachines | Slijtagesnelheid en oppervlakteafwerking |
| Opname spanning | Laagste waarde die nog steeds een stevig pakket vormt | Pakketdichtheid en rechtheid van de draad |
| Pauzepercentage | Minder dan één breuk per tien getrokken ton | Het enige eerlijke prestatiecijfer op het blad |
Door de machine aan te passen aan de taak, in plaats van aan de hoogst aangegeven snelheid, zit de meeste winst. Een compacte horizontale lay-out is vaak zinvoller dan een lang, zwaar blok wanneer de batchgroottes bescheiden zijn en de vloerruimte krap is.
 Horizontale watertank-draadtrekmachine voor compacte lay-outs Een horizontale draadtrekmachine met watertank, met circulerend koelmiddel en eenvoudiger onderhoud, geschikt voor middelgrote batches met een beperkt vloeroppervlak. Bekijk Product →
Waar lijnen stilletjes aan prestatie verliezen
Prestaties vallen zelden tegen. Het erodeert. Een lijn die in de lente 1.050 m/min haalde, loopt in de herfst 900 m/min, en niemand kan de dag aanwijzen waarop deze veranderde. In onze ervaring begint het glijden meestal op een van de volgende vier plaatsen: de temperatuur van het smeermiddel stijgt naarmate de omgevingsomstandigheden veranderen, het drukverschil van het filter stijgt ongemerkt, de kaapstandergroeven verslijten in een iets ander profiel, of een matrijsdoos die een keer te vaak opnieuw is opgevuld.
Let op: pakketten die warm aanvoelen als ze van de opname komen, een zwakke verschroeide geur bij de afwerkingsblokken, of diametermetingen die over een spoel drijven in plaats van te springen. Alle drie wijzen op hitte en wrijving lang voordat ze als breuken verschijnen.
Wanneer er toch een lijn kapot gaat, is de oorzaak meestal vindbaar en vrijwel altijd goedkoper te verhelpen dan de productietijd die dit kost. Wij houden een praktische walkthrough bij de problemen die zich voordoen bij het bedienen van draadtrekmachines om precies die reden, en het meeste van wat erin staat, is afkomstig van telefoontjes van klanten en niet van een leerboek.
De toestand verdient een eigen vermelding, omdat het de goedkoopste variabele is om te controleren en het snelst te degraderen. Een afgebroken lager, een gepolijst drukvlak of een naderingshoek die niet langer bij de coating past, kosten u meer aan schroot dan een matrijs ooit kost om te vervangen. Door voor elke productfamilie een bijpassende set hardmetalen matrijzen aan te houden en ze op gemeten boring te plaatsen in plaats van op gevoel, worden al het andere op de lijn stilletjes beschermd.
Wolfraamcarbide draadtrekmatrijzen voor precisietrekken Precisie-matrijzen van wolfraamcarbide helpen de draadmaatnauwkeurigheid en oppervlakteafwerking te behouden, terwijl ze de druk en wrijving van het trekken weerstaan. Bekijk Product → Het onderliggende platform doet er ook toe, en op een stillere manier dan de meeste kopers verwachten. Zwaar continu hoog koolstofgehalte beloont een machine met een royaal smeermiddelvolume, stijve blokken en aandrijvingen die de verhouding onder belasting behouden - het soort nat blok dat is gebouwd om drie ploegendiensten te draaien zonder dat de instellingen afwijken. Een kleinere, stabielere productie doet het vaak beter op een strakker, eenvoudiger frame dat gemakkelijk te onderhouden en snel te verwisselen is.
Draadtrekmachine voor natwatertank met continue koeling Een natte draadtrekmachine die continu koelmiddel aanbrengt om wrijving en matrijsslijtage te verminderen en tegelijkertijd de oppervlakteafwerking en consistente draadkwaliteit te ondersteunen. Bekijk Product → Uitbetaling en opname maken deel uit van de trekkingslijn
Een tekenblok staat niet op zichzelf, hoe goed het ook is. De uitbetaling bepaalt de tegenspanning, en een spoel die zich in pieken terugbetaalt, verschijnt als diameterspreiding die geen enkel matrijsschema kan oplossen. De opname bepaalt de kwaliteit van het pakket, en een slecht afgestelde spoel zal de draad plat maken die de laatste matrijs perfect rond heeft gelaten.
Aan deze twee uiteinden besteden we evenveel tijd als aan het blok zelf. Er bestaan flip-type bovenliggende uitbetalingsstandaards en spanningsgecontroleerde standaards om de spanning stabiel te houden terwijl de spoel afwikkelt; Er zijn spoolers, pruimenbloesemframes en olifantenstamwinders om afgewerkte draad op te bergen zonder deze te draaien. Wanneer een klant ons vertelt dat zijn lijn "de ene dag beter loopt dan de andere", ligt het antwoord vaker in de uitbetaling dan in de dobbelstenendoos.
"Een lijn die 1.200 m/min rijdt en twee keer per dienst breekt, is langzamer dan een lijn die 900 meter per minuut rijdt en nooit stopt. Wij verkopen liever de tweede lijn."
Dat is de mening van onze eigen inbedrijfstellingsmonteurs en het is een handig filter bij het lezen van specificaties. Het volledige assortiment van draadtreklijnen en ondersteunende apparatuur die we bouwen is rond dat idee georganiseerd, van de uitbetaling via het tekenen tot het opspoelen en inpakken.
Een checklist die de moeite waard is om mee te nemen naar de fabriek
- Vraag om een goedkeuringsschema dat is opgesteld voor uw soort, coating en afgewerkte diameter – niet een algemeen schema dat is geleend van een ander product.
- Bevestig het koelcircuit: capaciteit van de warmtewisselaar, tankvolume, filtratiegraad en hoe boetes worden verwijderd.
- Kijk hoe de machine minimaal een uur op nominale snelheid draait en voel vervolgens zelf de temperatuur van het smeermiddel.
- Inspecteer de kaapstandergroeven en matrijsdozen op elke gebruikte machine voordat het gesprek over de prijs gaat.
- Zet breuksnelheid en diametertolerantie schriftelijk vast; die twee cijfers zijn de prestaties die u daadwerkelijk koopt.
- Plan de inbedrijfstelling samen met de mensen die de lijn gaan runnen, en niet alleen met het management. De installatiekennis maakt deel uit van het resultaat.
Hoe een goede prestatie er uiteindelijk uitziet
Prestaties bij nattrekken met een hoog koolstofgehalte zijn niet alleen een eigenschap van de machine. Het is wat er gebeurt als een verstandig doorgangsschema wordt gecombineerd met stabiele koeling, schoon smeermiddel, goed op elkaar afgestemde matrijzen en een opname die het blok niet bestrijdt. Zorg dat deze op één lijn liggen en het snelheidscijfer regelt zichzelf; als je ze verkeerd begrijpt, kan geen enkele hoeveelheid pk's dit verbergen.
Het bemoedigende is dat bijna alles meetbaar is en dat het grootste deel aanpasbaar is op een bestaande lijn. Als u nieuwe apparatuur specificeert, of de uitvoer probeert te herstellen van een machine die de afgelopen twee jaar stilletjes is vertraagd, nemen we altijd graag de cijfers met u door - meestal beginnend met de eenvoudigste vraag van allemaal: wat zegt uw breaklog?
Een gewoonte die de moeite waard is om te behouden: registreer de temperatuur van het smeermiddel, het aantal breuken en de gemiddelde lijnsnelheid, elke dienst gedurende één maand. De trendlijn vertelt u meer over de werkelijke prestaties dan welke enkele test ooit ook zal doen.