
Draadtrektechnologie
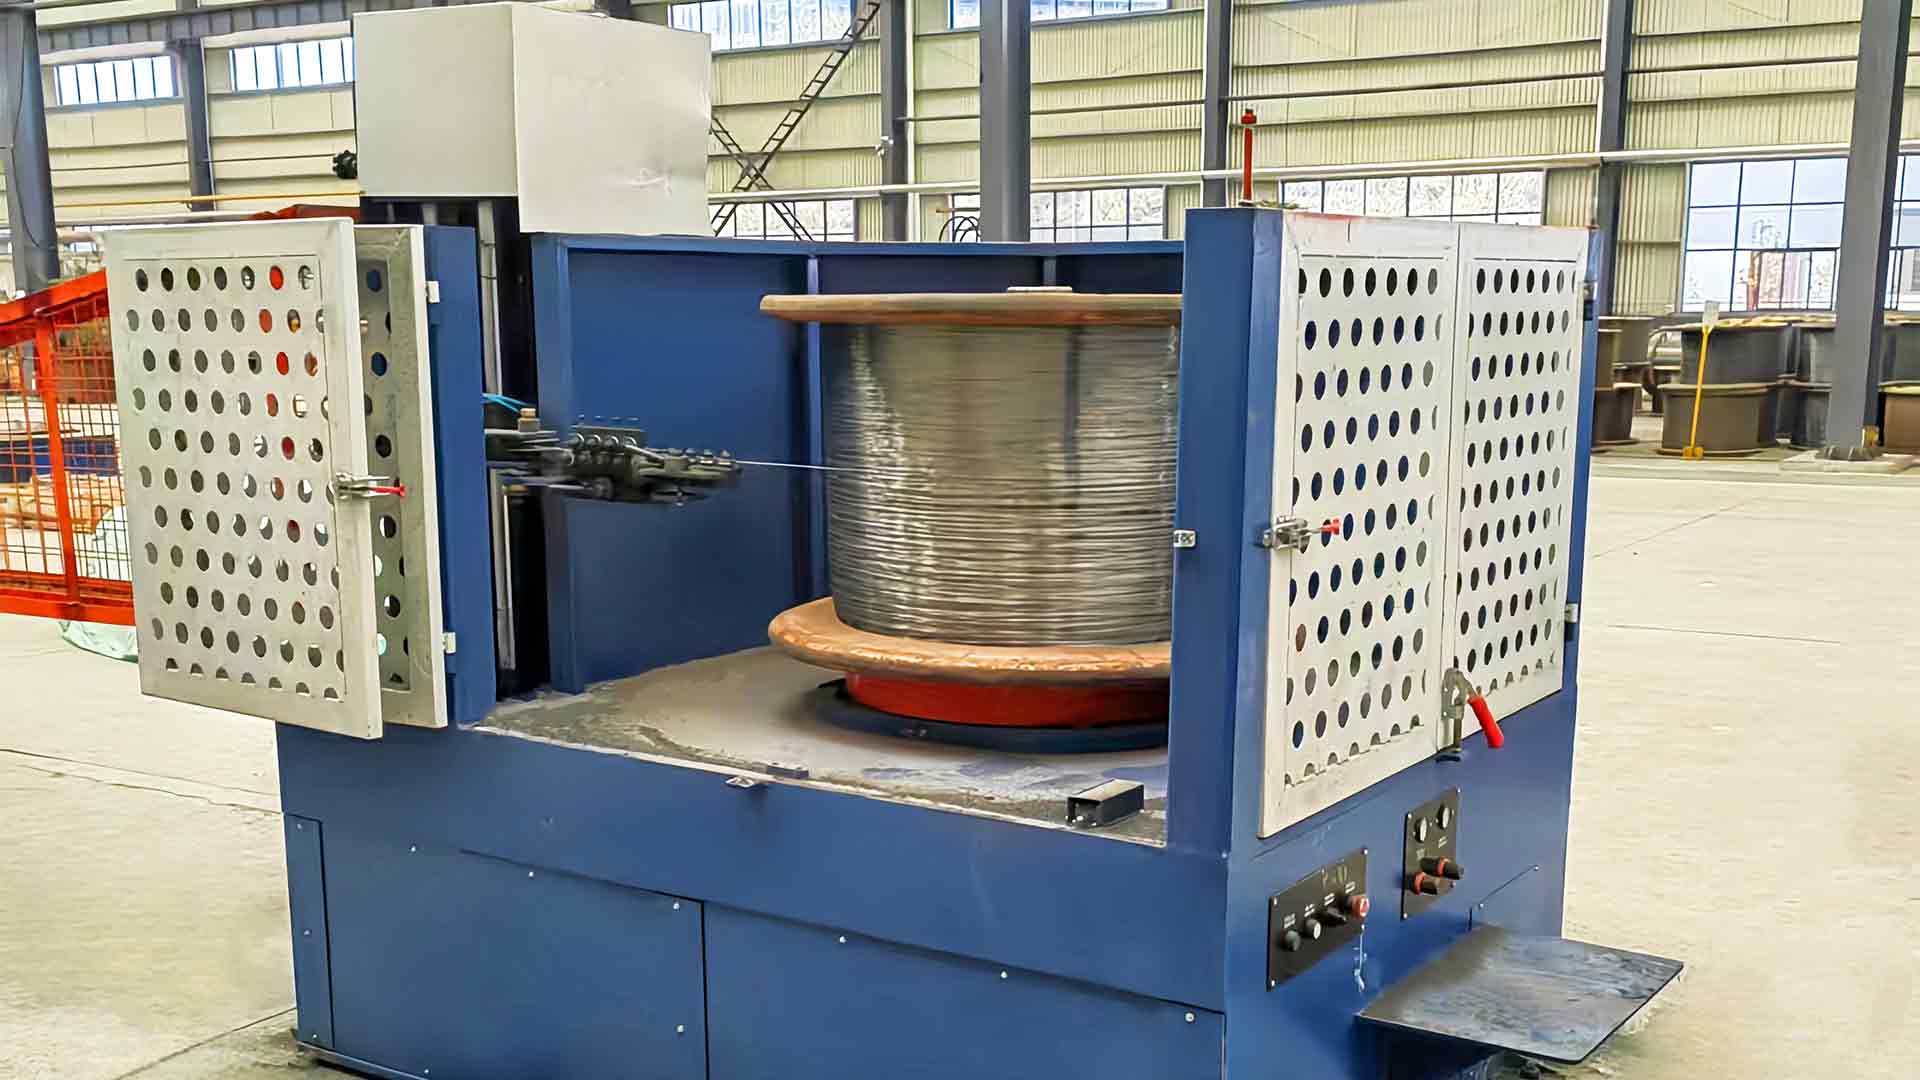
Functie van een hoog koolstofstaal Draadtrekmachine
Reductie is slechts de kop. Het echte werk gebeurt in vijf met elkaar verbonden functies, en op koolstofstaal heeft elke functie een nauwe tolerantie voordat de draad breekt.
Een 5,5 mm hoge koolstofstaaf bereikt de treklijn met een fijne perlitische structuur en een treksterkte van ongeveer 1.000 MPa. Negen sterft later verlaat het als draad van 1,6 mm bij bijna 1.900 MPa. Er werd niets aan het staal toegevoegd; elke extra megapascal kwam van koud werk. De functie van de machine is om dat koude werk snel genoeg toe te passen om winstgevend te zijn en voorzichtig genoeg zodat de draad het overleeft.
Dat is het korte antwoord. Het praktische antwoord is een reeks functies: de spoel afbetalen met gecontroleerde tegenspanning, de draad door steeds kleinere matrijzen trekken, warmte wegvoeren van de matrijs en kaapstander, elke kaapstander op de juiste snelheid houden zodat de draad niet uitgerekt of slap wordt, en de voltooide draad op een spoel of spoel leggen zonder deze te beschadigen. Sla er één over en de anderen doen er niet meer toe.
Reductie per doorgang is het getal dat alles stroomafwaarts bepaalt: levensduur van de matrijs, temperatuur van de kaapstander, motorafmetingen en het pakket dat u aan het einde van de lijn kunt bouwen.
De kernfunctie, duidelijk uitgedrukt
De functie van een draadtrekmachine met hoog koolstofgehalte is het verkleinen van de dwarsdoorsnede van de draad door deze door een reeks matrijzen te trekken, elk iets kleiner dan de vorige, terwijl de spanning, snelheid en temperatuur in elke fase worden gecontroleerd.
Twee fysieke feiten beheersen het hele proces. Ten eerste blijft het volume metaal dat per seconde passeert constant, dus als het gebied kleiner wordt, moet de lijnsnelheid stijgen: een oppervlaktereductie van 20 procent bij één kaapstander betekent dat de draad de kaapstander ongeveer 25 procent sneller verlaat dan hij binnenkwam. Ten tweede verhoogt koud werken de treksterkte en verlaagt het de rek. Hoge koolstofkwaliteiten harden steil uit, en dat is precies de reden waarom ze goede veer- en strengdraad zijn, en precies waarom de machine geen grote hap uit een enkele matrijs kan nemen.
Het mechanisme zelf is eenvoudig, en als je eerst de mechanische uitleg wilt, kun je terecht op onze nieuwspagina's hoe een tekenmachine ruw metaal in fijne draad verandert . Wat commercieel van belang is, is dat elke functie stroomafwaarts de fouten erft die stroomopwaarts zijn gemaakt.
Reductie gaat door: waar de diameter wordt gewonnen
Elke dobbelsteen doet één taak: een gecontroleerde hoeveelheid oppervlak scheren zonder een kras, een ovale dwarsdoorsnede of een oppervlaktescheur te veroorzaken. Voor draad met een hoog koolstofgehalte ligt de oppervlaktereductie per doorgang doorgaans tussen de 12 en 22 procent, met zwaardere passages aan de voorkant en lichtere afwerkingspassages aan de achterkant. De invalshoek, de lagerlengte en de hardmetaalkwaliteit van een matrijs bepalen hoe het metaal er doorheen stroomt. Een versleten lager manifesteert zich eerst als een diameterafwijking van een paar honderdsten van een millimeter, en vervolgens als een breuk.
Dit is waar de drive-architectuur van belang is. Rechtlijnige machines die elke kaapstander een eigen motor geven, of die gebruik maken van servo-directe aandrijving, houden de snelheidsverhouding tussen aangrenzende kaapstanders vrijwel exact vast, zodat de draad echt wordt getrokken in plaats van gesleept. Machines met een enkele motor en mechanische slip verliezen die precisie naarmate de riemen en katrollen verslijten, en het symptoom is een inconsistente verlenging van de kop van de spoel tot aan de staart.
Koeling en smering: waar breuk wordt voorkomen
Bijna al het mechanische werk dat bij het tekenen wordt gestoken, wordt omgezet in warmte, en het blijkt precies daar waar de schade zou ontstaan: bij de matrijsboring en bij het kaapstanderoppervlak. Draad met een hoog koolstofgehalte bereikt matrijstemperaturen die gewone smeermiddelen afbreken, zelfs bij een bescheiden reductie. Daarom heeft de lijn watergekoelde matrijshouders, watergekoelde kaapstanders en een zeeppoeder nodig dat is gekozen op basis van het smeltpunt en de filmsterkte in plaats van de prijs per kilogram.
Een defect aan de smering is zelden dramatisch. Het ziet eruit als een iets doffer oppervlak, dan licht gegroefd en vervolgens een dobbelsteen die weken eerder uit de tolerantie is getrokken. Bij draad met een hoog koolstofgehalte kan de overgang van acceptabel naar kapot plaatsvinden binnen een enkele spiraal. Daarom is het de moeite waard om de koelvloeistofstroom en het zeepverbruik elke dienst te controleren in plaats van elke maand.
De kwaliteit van de matrijzen is de andere helft van de vergelijking. Hardmetaalkwaliteit, polijsten van de boring en concentriciteit van de behuizing bepalen hoe gelijkmatig de trekkracht zich over de contactboog verspreidt, en dus hoe lang de matrijs overleeft voordat de diameter afwijkt.
Opnemen en opspoelen: waar het pakket wordt beslist
Alles stroomopwaarts gaat verloren als de draad met slappe lagen, gekruiste wikkelingen of een ingebouwd cijfer acht op de spoel arriveert. Het opwikkelen moet een lichte, constante spanning over het hele pakket houden, de treksnelheid volgen terwijl de spoel zich vult, en stoppen zonder aan de draad te trekken. Draad met een hoog koolstofgehalte heeft weinig rek om een ruk op te vangen, dus een slecht afgestelde danser of accumulator kost je meestal de hele spoel.
Het machineformaat verandert de manier waarop dit wordt gedaan. De spoelopwikkeling is geschikt voor draad die stroomafwaartse lijnen automatisch aanvoert, terwijl omgekeerde en pruimenbloesemwikkelaars rollen produceren voor batchverwerking en verzending. Bij fijnere maten zorgt een olifantenslurfwikkelaar voor een strakker, gelijkmatiger pakket met minder handmatige interventies.
Koolstofrijk versus koolstofarm: wat er feitelijk verandert
De machine lijkt op een koolstofarme lijn. De instellingen en ondersteunende apparatuur niet.
| Parameter | Koolstofarm (0,08 tot 0,25 procent C) | Hoog koolstofgehalte (0,60 tot 1,00 procent C) |
|---|---|---|
| Typische inkomende hengel | 5,5 tot 8,0 mm | 5,5 tot 6,5 mm |
| Oppervlaktereductie per pas | 20 tot 30 procent | 12 tot 22 procent |
| Passeert om de uiteindelijke maat te bereiken | 3 tot 6 | 8 tot 14 |
| Voorbereiding stroomopwaarts | Meestal niets anders dan ontkalken | Patenteren op fijn perliet |
| Vraag naar koeling | Matig | Continue, watergekoelde matrijshouders en kaapstanders |
| Verandering van de treksterkte | Bescheiden stijging | Ongeveer 1.000 MPa tot 1.800 of 2.200 MPa |
| Kosten van een pauze | Korte stop, draad opnieuw ingeregen | Spoel gesloopt of draad doorgeknipt en afgelast |
Specificatiepunten die de moeite waard zijn om op te schrijven
Wanneer twee machines hetzelfde aantal matrijzen en dezelfde topsnelheid vermelden, zitten de verschillen in de details. Vraag deze schriftelijk aan:
- De koelmethode van de kaapstander en of watergekoelde matrijshouders standaard of een optie zijn
- Aantal kaapstanders, individuele motoraandrijving of servo-directe aandrijving, en de gegarandeerde nauwkeurigheid van de snelheidsverhouding daartussen
- Nominale diameter van de inlaatstang en het reductieschema waarvoor de machine is ontworpen, geen algemeen maximum
- Opnametype, maximaal pakketgewicht en spanbereik, omdat een pakket van 500 kg en een pakket van 1.250 kg verschillende projecten zijn
- Compatibiliteit met de uitbetaling met het spoelgewicht dat u daadwerkelijk koopt, inclusief of een spanningsuitbetalingsstandaard of een flip-type overheaduitbetaling vereist is
- Positie van reserveonderdelen op matrijzen, kaapstanderringen en smeerpoeder, aangezien een lijn met een hoog koolstofgehalte ze alle drie sneller verbruikt dan een lijn met een laag koolstofgehalte
Kopers vergelijken lineaire draadtrekmachines moet elke leverancier vragen een reductieschema op te stellen voor zijn eigen binnenkomende staaf en afgewerkte diameter. Een schema dat voor het product van iemand anders is gemaakt, is nergens een bewijs van.
Waar de draad naartoe gaat na het tekenen
De bovenstaande functies worden ingesteld door het product, niet door de machinecatalogus. Veelvoorkomende bestemmingen met een hoog koolstofgehalte zijn onder meer:
- Verendraad voor ophangings-, matras- en industriële veren, meestal getrokken van koolstofkwaliteiten van 0,60 tot 0,80 procent
- Voorgespannen betonstrengen en PC-draad, waarbij consistente treksterkte over de lengte belangrijker is dan de laatste 50 MPa
- Bandhiel-, slang- en riemversterkingsdraad, getrokken tot fijne afmetingen met nauwe diametertolerantie
- Touw- en kabeldraad, waarbij de oppervlakteconditie meer de levensduur van vermoeiing bepaalt dan de treksterkte
- Omheiningen en draad met een hoog koolstofgehalte voor algemeen gebruik, waarbij ton per ploegendienst zwaarder weegt dan de oppervlakteafwerking
Waarschuwingsborden op de werkvloer
Een lijn met een hoog koolstofgehalte kondigt meestal een probleem aan voordat deze faalt. Diameterafwijking zonder snelheidsverandering wijst op slijtage. Een stijgende kaapstandertemperatuur bij normaal vermogen wijst naar het koelcircuit, niet naar het staal. De rekspreiding tussen de kop en de staart van een spoel wijst op spanningscontrole. Het correct lezen van deze drie signalen is wat een stabiele lijn scheidt van een reactieve lijn.
Compenseer nooit een versleten matrijs door de opwikkelspanning of de lijnsnelheid te verhogen. Beide verhogen de belasting van de volgende dobbelsteen en verkorten de levensduur ervan in een kettingreactie die eindigt met een breuk op het minst geschikte moment.
Registreer de reductie per doorgang, de vervangingsintervallen van de matrijzen en de kaapstandertemperaturen bij elke ploegendienst. Binnen enkele weken beschikt u over een basislijn die afwijkingen zichtbaar maakt, uren voordat een spoel verloren gaat.
Functie is uiteindelijk geen lijst met functies op een specificatieblad. Een draadtrekmachine met een hoog koolstofgehalte verdient zijn plaats op de lijn door een reductieschema vast te houden voor duizenden tonnen: aanvoeren op gelijke spanning, matrijs en kaapstander koelen, elke kaapstander in de pas houden en een pakket afleveren dat het volgende proces kan gebruiken zonder nabewerking. Machines die dit doen zijn stil, voorspelbaar en gemakkelijk te negeren. Machines die dat niet doen, verschijnen lang voordat ze in het uitvalrapport verschijnen in het schrootrapport.